Українська
 English
 Deutsch
 Italiano
 Español
 中文
Nom du logiciel
WinColdRolling © :
programme de calcul des paramètres et d'optimisation des processus de laminage à froid
et de skin-pass des bandes d'aciers et d'alliages.
Fonction
Le programme est destiné au calcul des paramètres énergétiques et d'effort, cinématiques, thermiques et autres
du laminage à froid multipasse et du skin-pass des bandes, ainsi qu'à l'optimisation des régimes de vitesse de déformation et
thermo-énergétiques du laminage.
Principaux avantages fonctionnels
- optimisation du programme de laminage en termes de vitesse de déformation et de régime thermo-énergétique afin d'assurer une variation minimale de la planéité et de l'épaisseur, les propriétés mécaniques et la rugosité de surface spécifiées des bandes, ainsi qu'une stabilité maximale du processus de laminage ;
- détermination de l'épaisseur minimale de la bande laminée, de l'épaisseur rationnelle de la bande laminée à chaud de départ et des réglages du laminoir continu (vitesses de rotation des cylindres et positions des dispositifs de serrage) d'après les paramètres technologiques du processus, en particulier la répartition des épaisseurs intermédiaires de la bande entre les cages et les tractions entre cages ;
- résolution du problème inverse, à savoir le calcul des épaisseurs intermédiaires et des tractions entre cages de la bande d'après les réglages du laminoir continu ;
- adaptation des algorithmes de calcul des paramètres énergétiques, d'effort et cinématiques du processus à partir de données expérimentales ou d'un modèle de référence conventionnel intégré au système ;
- ensemble de modèles de résistance à la déformation des aciers de différentes nuances en fonction de la composition chimique, des paramètres structuraux et de leur type, faisant appel à des relations analytiques qui peuvent être choisies dans une liste pour les aciers de différents groupes, ou permettant de créer ses propres fonctions personnalisées, de les enregistrer et de les stocker dans une base de données avec la possibilité de les utiliser dans les calculs ;
- pour les aciers et alliages présentant une dépendance non monotone de la résistance à la déformation vis-à-vis de la température, du degré et de la vitesse de déformation, ainsi que lorsque l'on dispose de données expérimentales primaires sur la résistance à la déformation, par exemple de données plastométriques, un modèle de résistance à la déformation est mis en œuvre, fondé sur les méthodes d'interpolation et d'extrapolation multidimensionnelles des données expérimentales, en tenant compte du transfert correct des conditions d'essai au processus simulé de laminage des produits plats ;
- un ensemble de modèles de frottement de contact au laminage est inclus, comprenant des relations analytiques et empiriques ainsi qu'un modèle théorique du régime de frottement semi-fluide (les cas limites de ce régime étant les régimes de frottement limite et de frottement fluide, compte tenu des effets de lubrification hydrodynamique) ;
- pour le calcul de la ligne de contact élastiquement déformée entre le cylindre et la bande, on utilise aussi bien une méthode itérative de calcul de la longueur de l'arc de contact qu'une méthode non itérative. Des solutions sont utilisées pour un arc de contact circulaire ou non circulaire ;
- un ensemble de modèles numériques et analytiques est utilisé pour le calcul des paramètres énergétiques et d'effort de la zone de déformation. Les modèles numériques sont mis en œuvre par la méthode des différences finies pour résoudre l'équation différentielle fondamentale du laminage, la solution étant obtenue sous forme de contraintes longitudinales valables à la fois pour les zones plastique et élastique de la zone de déformation. Un modèle considère la déformation plastique sur l'ensemble de la zone de déformation ; le second tient également compte des zones de compression élastique elliptique des cylindres et de la bande à l'entrée de la zone de déformation, ainsi que du retour élastique elliptique des cylindres et de la bande à la sortie de la zone de déformation. Les répartitions des contraintes normales et tangentielles sont déterminées sur des éléments de surface le long de la zone de déformation ;
- des problèmes et sous-problèmes d'optimisation de la répartition des réductions et des tractions entre cages sont mis en œuvre. Les sous-problèmes d'optimisation « en arrière-plan » de la résolution du problème de base (par exemple le régime correspondant à une répartition donnée des charges entre les cages du laminoir continu) permettent d'atteindre simultanément d'autres objectifs importants, par exemple la définition de régimes de traction minimisant l'apparition de vibrations du laminoir, ou la définition de régimes technologiques de laminage continu avec des valeurs spécifiées de glissement en avant dans les cages ;
- il est possible de déterminer le régime de laminage le mieux adapté aux valeurs choisies des profils des cylindres, ou de déterminer les profils de cylindres nécessaires (ou les efforts de cambrage) à partir d'un régime de laminage prédéfini ;
- les débits nécessaires de liquide de refroidissement dans les cages du laminoir sont calculés à partir des régimes thermiques et énergétiques du laminage. Lors du calcul des paramètres de skin-pass (une ou deux passes), la rugosité de surface de la bande et la limite d'élasticité de l'acier après skin-pass sont prédites. Sont déterminés l'allongement rationnel au skin-pass et les paramètres énergétiques et d'effort du processus, pour le skin-pass à sec et le skin-pass avec lubrifiant ;
- une modélisation stochastique est mise en œuvre, permettant de présenter une évaluation probabiliste du processus pour différents régimes de laminage et de suivre les lois de variation des paramètres en tenant compte du caractère probabiliste de l'évolution des principaux paramètres du processus, ainsi que les lois de fonctionnement du système de régulation automatique de l'épaisseur et de la traction de la bande et le retard de transport, ce qui permet d'améliorer les algorithmes et les paramètres du système de régulation ;
- possibilité de résoudre des problèmes liés au bilan thermique du laminoir, en particulier la détermination des débits rationnels de liquide de refroidissement dans les cages, à partir des limites d'effort et de puissance, de température et de vitesse de laminage, en tenant compte des particularités du système d'émulsion du laminoir ;
- possibilité de déterminer les températures et les profils thermiques des cylindres de travail et d'appui du laminoir en fonction de la température et du volume de liquide de refroidissement fourni aux cages. Il est également possible de déterminer le volume nécessaire de liquide de refroidissement à partir des données sur la puissance de laminage et les autres paramètres de laminage dans chaque cage, ainsi que la variation de température du liquide de refroidissement dans les systèmes d'émulsion du laminoir, avec ou sans réfrigération. Compte tenu des particularités des algorithmes de calcul du bilan thermique du laminoir à froid, ce système permet de définir une répartition rationnelle du liquide de refroidissement entre les cages du laminoir continu à froid en tenant compte de la charge des cages en effort et en puissance, des conditions de frottement semi-fluide au laminage et du taux de contact limite dans les zones de déformation des cages, compte tenu de la rugosité de surface des cylindres et des bandes et des effets hydrodynamiques du lubrifiant, qui constitue en fait une résistance thermique dans la zone de déformation interrompant les flux de chaleur de la bande vers les cylindres.
Les possibilités du système permettent d'analyser en détail le processus de laminage continu sur les laminoirs en service (y compris sous l'angle probabiliste), de calculer les paramètres de température, énergétiques et d'effort du laminage à froid, les paramètres de précision, la planéité de la bande et la microgéométrie de surface, le profilage des cylindres et les volumes de liquide de refroidissement fournis, d'optimiser les conditions de laminage en vue d'améliorer la planéité des bandes et la productivité du laminoir et de réduire la consommation spécifique d'énergie du processus, en tenant compte d'un ensemble de contraintes connues, sur la base des critères élaborés et d'un algorithme d'optimisation rapide, de minimiser le risque de vibrations et de glissement des cylindres en modifiant les régimes de réduction et de traction, de déterminer la possibilité de laminer des aciers de diverses nuances sur les équipements existants et en projet, de déterminer l'épaisseur finale de la bande à partir d'une épaisseur d'entrée spécifiée et inversement, ainsi que de déterminer le meilleur régime de laminage en fonction de tâches spécifiques.
Le système informatique fait partie de la méthodologie de résolution de problèmes scientifiques et pratiques, en particulier le refroidissement efficace des cylindres des laminoirs à tôles de diverses destinations, avec une évaluation adéquate des paramètres techniques.
Certains composants de WinColdRolling sont utilisés dans les systèmes de régulation automatique des processus de laminage à froid et de skin-pass des bandes. Les composants de WinColdRolling peuvent servir de base au niveau supérieur des systèmes d'automatisation des laminoirs à froid.
Droits d'auteur
Certificat d'enregistrement du droit d'auteur
sur l'œuvre n° 15149.
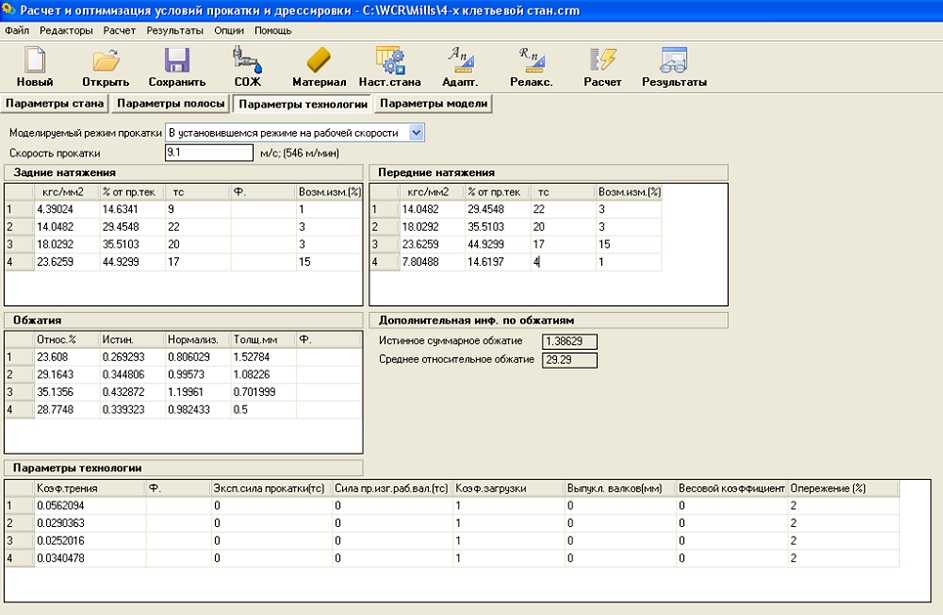
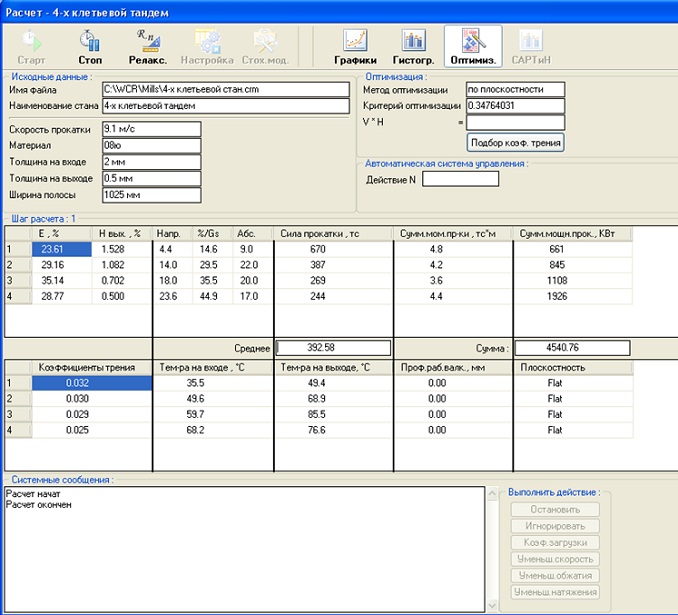
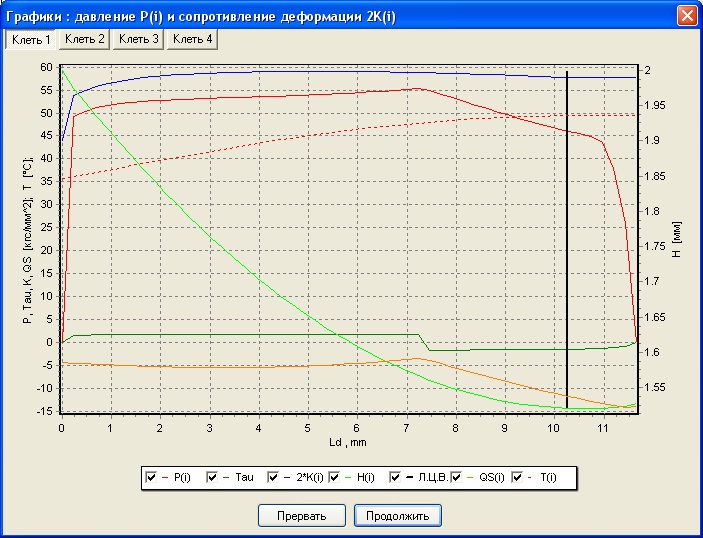
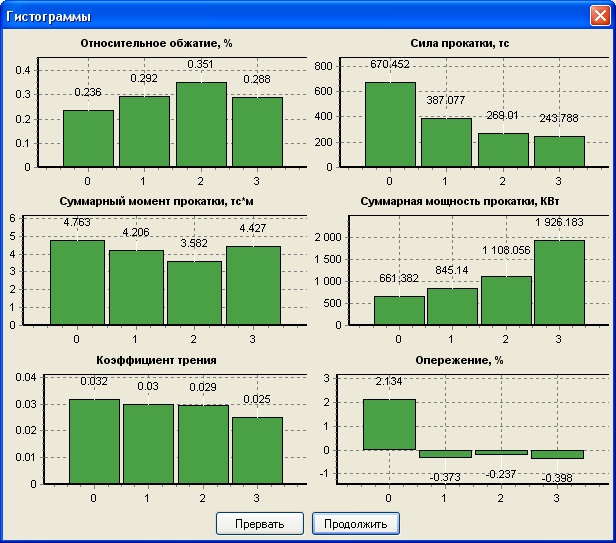
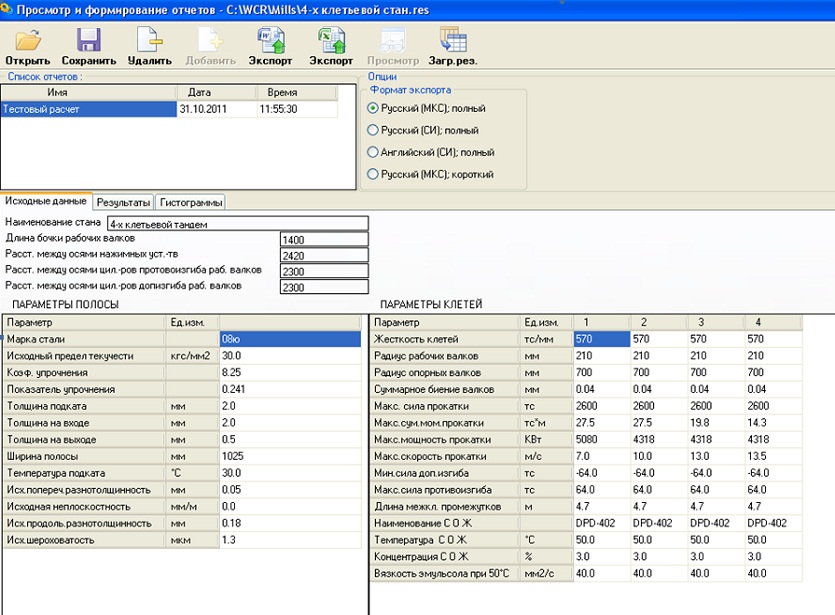
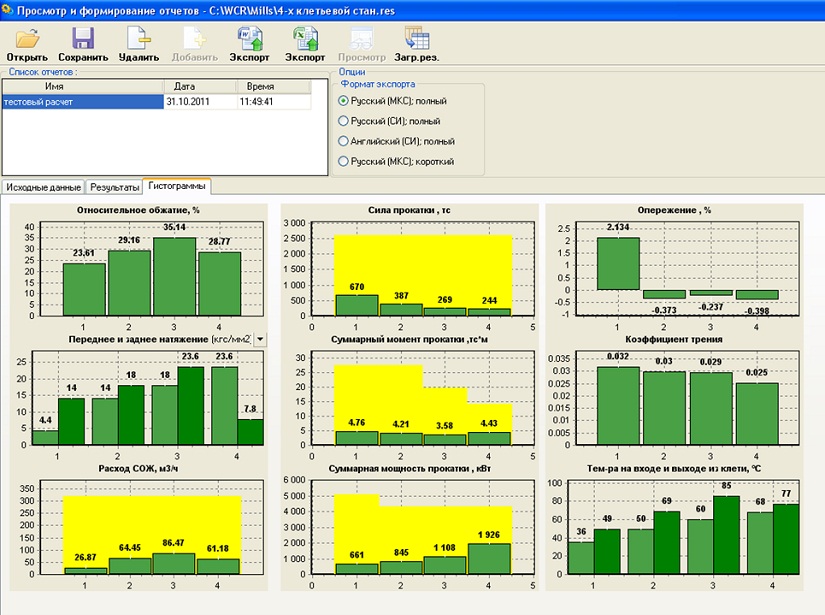
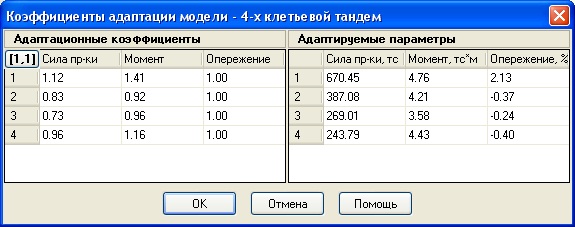
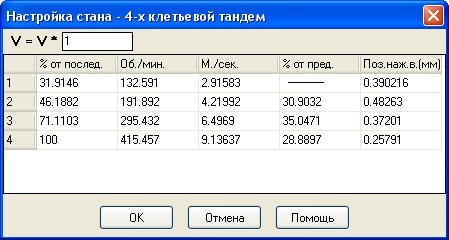
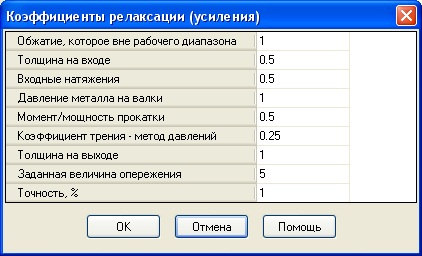
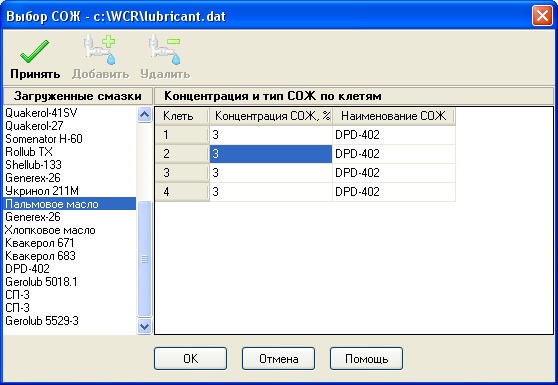
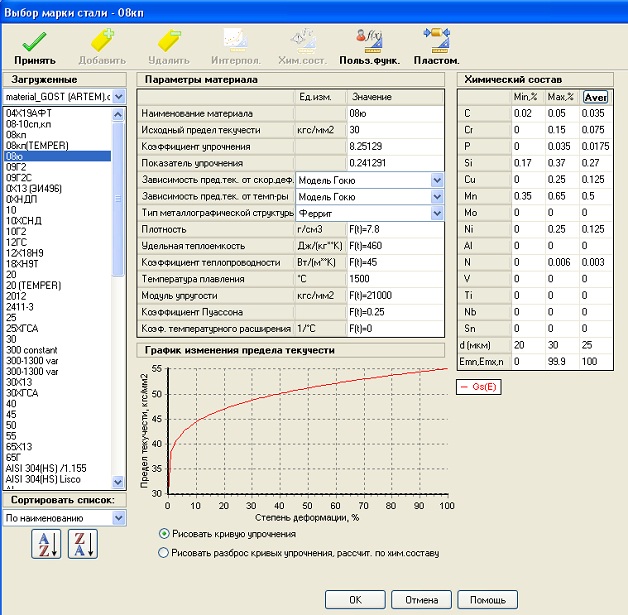
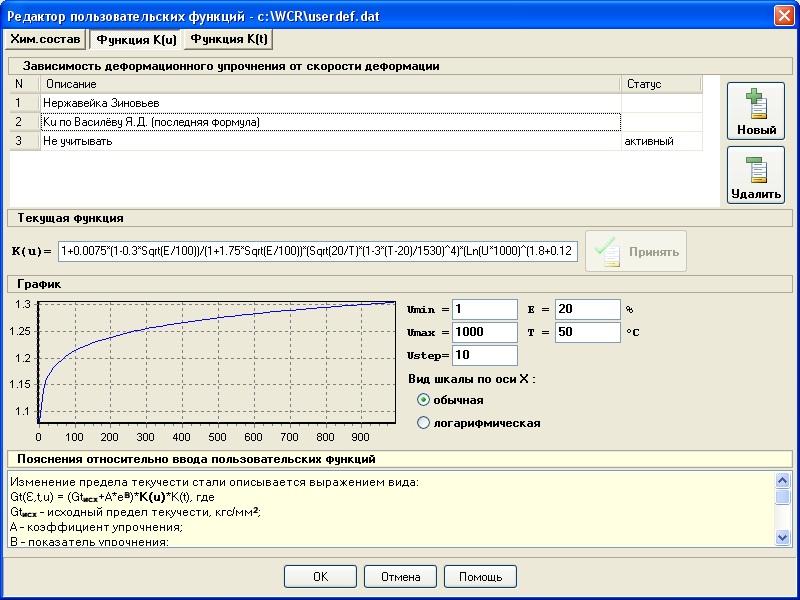
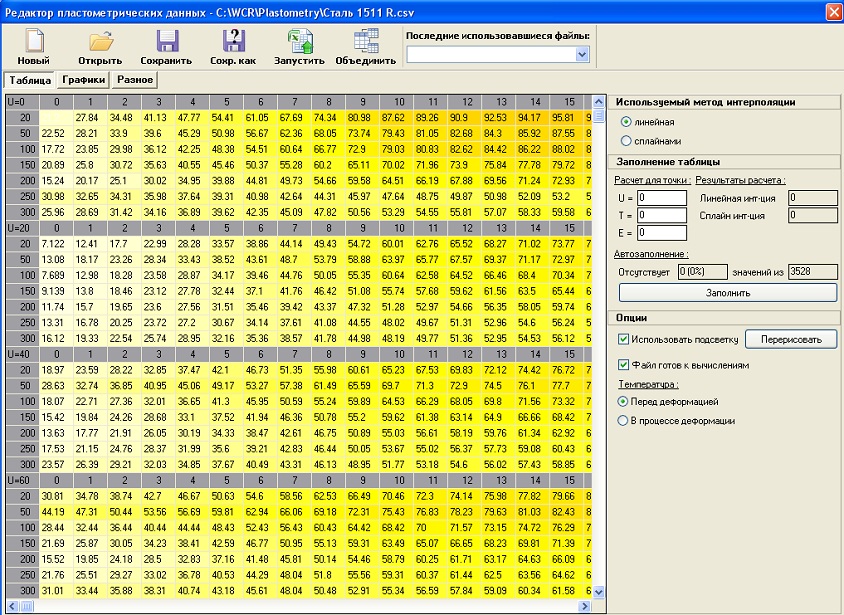
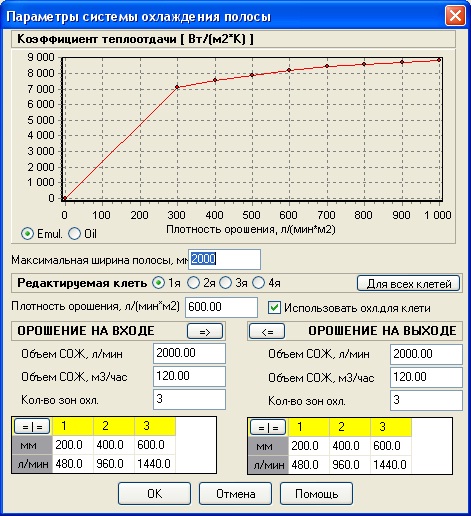
EXEMPLES DE FENÊTRES DE DIALOGUE DU PROGRAMME WinColdRolling.