Українська
 English
 Français
 Italiano
 Español
 中文
Bezeichnung der Software
WinColdRolling © –
Programm zur Berechnung der Parameter und zur Optimierung der Prozesse des Kaltwalzens
und Dressierens von Bändern aus Stählen und Legierungen.
Funktionaler Zweck
Das Programm dient zur Berechnung der Kraft- und Leistungs-, kinematischen, thermischen und sonstigen Prozessparameter
des mehrstichigen Kaltwalzens und Dressierens von Bändern sowie zur Optimierung der Umformgeschwindigkeits- und
Temperatur-Leistungs-Regime des Walzens.
Wesentliche funktionale Vorteile
- Optimierung des Umformgeschwindigkeits- und Temperatur-Leistungs-Regimes des Walzens zur Gewährleistung minimaler Schwankungen von Planheit und Dicke, vorgegebener mechanischer Eigenschaften und Oberflächenrauheit der Bänder sowie maximaler Stabilität des Walzprozesses;
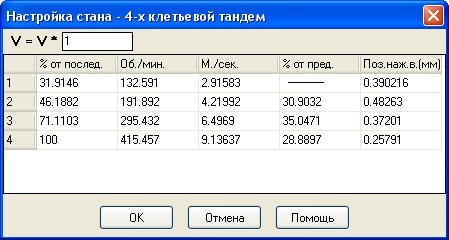
- Bestimmung der minimalen Dicke des gewalzten Bandes, der rationalen Dicke des warmgewalzten Vormaterials und der Einstellungen der kontinuierlichen Walzstraße (Walzendrehzahlen und Stellungen der Anstellvorrichtungen) anhand der technologischen Prozessparameter, insbesondere anhand der Verteilung der Zwischendicken des Bandes zwischen den Gerüsten und der Zwischengerüst-Bandzüge;
- Lösung der inversen Aufgabe, nämlich Berechnung der Zwischendicken und Zwischengerüst-Bandzüge des Bandes anhand der Einstellungen der kontinuierlichen Walzstraße;
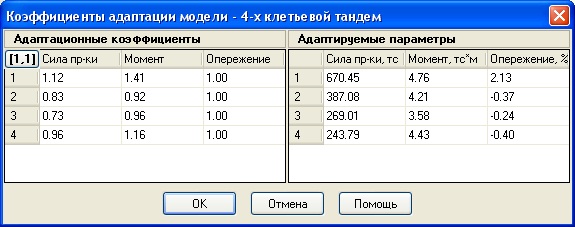
- Adaption der Algorithmen zur Berechnung der Kraft- und Leistungs- sowie der kinematischen Parameter des Prozesses anhand von Versuchsdaten oder eines im System hinterlegten bedingten Referenzmodells;
- ein Komplex von Fließspannungsmodellen für Stähle verschiedener Sorten in Abhängigkeit von der chemischen Zusammensetzung, den Gefügeparametern und deren Arten, mit analytischen Beziehungen, die für Stähle verschiedener Gruppen aus einer Liste ausgewählt werden können, oder mit eigenen benutzerdefinierten Funktionen, die in einer Datenbank erfasst und gespeichert und in Berechnungen verwendet werden können;
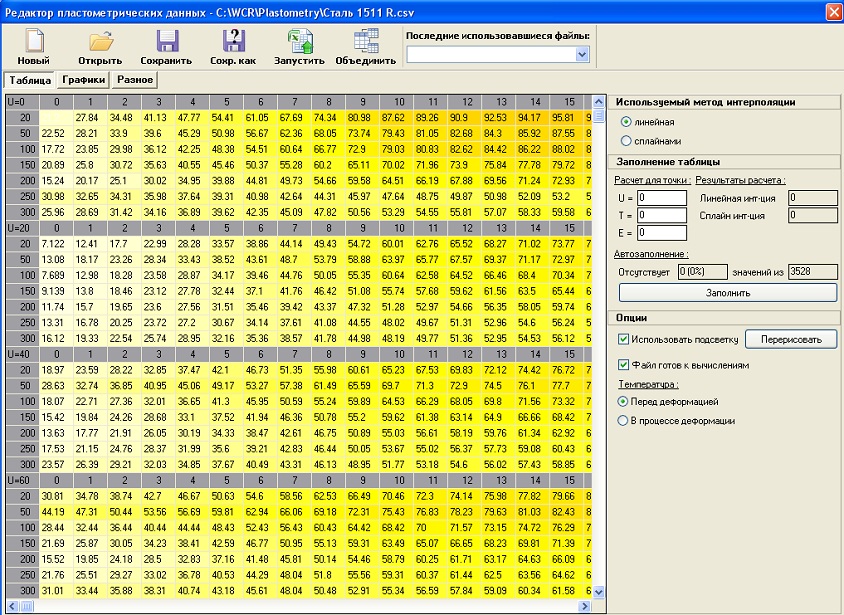
- für Stähle und Legierungen mit nicht monotoner Abhängigkeit der Fließspannung von Temperatur, Umformgrad und Umformgeschwindigkeit sowie in Fällen, in denen primäre Versuchsdaten zur Fließspannung vorliegen, z. B. plastometrische Daten, ist ein Fließspannungsmodell umgesetzt, das auf Methoden der multivariaten Inter- und Extrapolation von Versuchsdaten beruht und die korrekte Übertragung der Versuchsbedingungen auf den simulierten Prozess des Flachwalzens berücksichtigt;
- enthalten ist ein Satz von Modellen der Kontaktreibung beim Walzen, darunter analytische und empirische Beziehungen sowie ein theoretisches Modell der Mischreibung (deren Grenzfälle die Regime der Grenzreibung und der Flüssigkeitsreibung sind, unter Berücksichtigung hydrodynamischer Schmiereffekte);
- bei der Berechnung der elastisch verformten Kontaktlinie zwischen Walze und Band wird sowohl ein iteratives als auch ein nicht iteratives Verfahren zur Berechnung der Länge des Kontaktbogens verwendet. Es werden Lösungen für einen kreisförmigen und einen nicht kreisförmigen Kontaktbogen eingesetzt;
- zur Berechnung der Kraft- und Leistungsparameter der Umformzone wird ein Komplex numerischer und analytischer Modelle verwendet. Die numerischen Modelle sind mit dem Finite-Differenzen-Verfahren zur Lösung der Differentialgleichung des Walzens umgesetzt, wobei die Lösung in Form der Längsspannungen erhalten wird, die sowohl für die plastischen als auch für die elastischen Bereiche der Umformzone gelten. Ein Modell nimmt plastische Umformung über die gesamte Umformzone an, das zweite berücksichtigt zusätzlich die Bereiche der elliptischen elastischen Kompression von Walzen und Band im Einlaufbereich und in der Umformzone sowie der elliptischen elastischen Rückfederung von Walzen und Band im Auslaufbereich der Umformzone. Die Verteilungen der Normal- und Schubspannungen werden in den Elementarbereichen entlang der Umformzone bestimmt;
- umgesetzt sind Aufgaben und Teilaufgaben der Optimierung der Verteilung der Abnahmen und Zwischengerüst-Bandzüge. Optimierungsteilaufgaben „im Hintergrund“ der Hauptaufgabe (z. B. eines Regimes entsprechend einer vorgegebenen Lastverteilung auf die Gerüste der kontinuierlichen Walzstraße) ermöglichen es, gleichzeitig weitere wichtige Ziele zu erreichen, z. B. die Bestimmung von Bandzugregimen, die das Auftreten von Schwingungen der Walzstraße minimieren, oder die Bestimmung technologischer Regime des kontinuierlichen Walzprozesses mit vorgegebenen Voreilungswerten in den Gerüsten;
- es besteht die Möglichkeit, das Walzregime zu bestimmen, das am besten zu den gewählten Walzenprofilen passt, oder die erforderlichen Walzenprofile (bzw. Biegekräfte) anhand eines vorgegebenen Walzregimes zu ermitteln;
- die erforderlichen Kühlschmierstoffmengen in den Gerüsten werden anhand der Temperatur- sowie Kraft- und Leistungsregime des Walzens berechnet. Bei der Berechnung der Dressierparameter (ein oder zwei Stiche) werden die Oberflächenrauheit des Bandes und die Streckgrenze des Stahls nach dem Dressieren prognostiziert. Bestimmt werden der rationale Dressiergrad sowie die Kraft- und Leistungsparameter des Prozesses für das Trockendressieren und das Dressieren mit Schmiermittel;
- umgesetzt ist eine stochastische Modellierung, die eine probabilistische Bewertung des Prozesses in verschiedenen Walzregimen und die Verfolgung der Gesetzmäßigkeiten der Parameterschwankungen ermöglicht, unter Berücksichtigung des probabilistischen Charakters der Änderung der wichtigsten Prozessparameter sowie der Gesetzmäßigkeiten der Arbeit des automatischen Dicken- und Bandzugregelsystems und der Transportverzögerung, was eine Verbesserung der Algorithmen und Parameter des Regelsystems erlaubt;
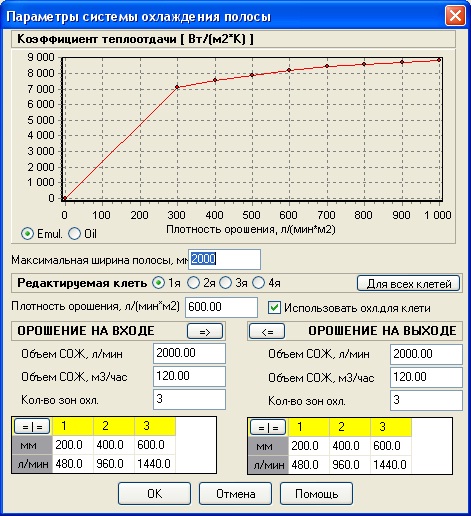
- die Möglichkeit, Aufgaben im Zusammenhang mit der Wärmebilanz der Walzstraße zu lösen, insbesondere die Ermittlung rationaler Kühlschmierstoffmengen für die Gerüste anhand der Kraft-, Leistungs-, Temperatur- und Walzgeschwindigkeitsgrenzen unter Berücksichtigung der Besonderheiten des Emulsionssystems der Walzstraße;
- umgesetzt ist die Möglichkeit, die Temperaturen und thermischen Profile der Arbeits- und Stützwalzen der Walzstraße anhand der Kühlschmierstofftemperatur und der den Gerüsten zugeführten Kühlschmierstoffmenge zu bestimmen. Ebenso kann die erforderliche Kühlschmierstoffmenge anhand der Daten zur Walzleistung und zu weiteren Walzparametern in jedem Gerüst sowie der Temperaturänderung des Kühlschmierstoffs bei der Kühlung in den Emulsionssystemen der Walzstraße mit oder ohne Kälteanlage bestimmt werden. Aufgrund der Besonderheiten der Algorithmen zur Berechnung der Wärmebilanz der Kaltwalzstraße ermöglicht dieses System eine rationale Verteilung des Kühlschmierstoffs auf die Gerüste der kontinuierlichen Kaltwalzstraße unter Berücksichtigung der Kraft- und Leistungsauslastung der Gerüste, der Bedingungen der Mischreibung beim Walzen und des Anteils des Grenzkontakts in den Umformzonen der Gerüste sowie unter Berücksichtigung der Oberflächenrauheit von Walzen und Bändern und der hydrodynamischen Effekte des Schmiermittels, das im Wesentlichen einen thermischen Widerstand in der Umformzone bildet, der den Wärmefluss vom Band zu den Walzen unterbricht.
Die Fähigkeiten des Systems ermöglichen es, den kontinuierlichen Walzprozess bestehender Walzstraßen detailliert zu analysieren (auch unter probabilistischen Gesichtspunkten), die Temperatur- sowie Kraft- und Leistungsparameter des Kaltwalzprozesses, Genauigkeitskennwerte, Bandplanheit und Oberflächenmikrogeometrie, Walzenprofilierung und zugeführte Kühlschmierstoffmengen zu berechnen, die Walzbedingungen mit dem Ziel zu optimieren, die Planheit der Bänder und die Produktivität der Walzstraße zu verbessern sowie den spezifischen Energieverbrauch des Prozesses unter Berücksichtigung eines Komplexes bekannter Beschränkungen auf Grundlage entwickelter Kriterien und eines schnellen Optimierungsalgorithmus zu senken, das Risiko von Schwingungen und Walzenschlupf durch Änderung der Abnahme- und Bandzugregime zu minimieren, die Möglichkeit des Walzens von Stählen verschiedener Sorten auf bestehender und geplanter Ausrüstung zu bestimmen, die Enddicke des Bandes aus der vorgegebenen Eingangsdicke zu ermitteln und umgekehrt sowie das beste Walzregime für konkrete Aufgaben festzulegen.
Das Computersystem ist Bestandteil der Methodik zur Lösung wissenschaftlich-praktischer Aufgaben, insbesondere der Aufgaben einer wirksamen Walzenkühlung von Blechwalzstraßen verschiedener Bestimmung mit einer angemessenen Bewertung der technischen Parameter.
Einzelne Komponenten von WinColdRolling werden in automatischen Regelsystemen für Kaltwalz- und Band- Dressierprozesse eingesetzt. Die Komponenten von WinColdRolling können als Grundlage der oberen Ebene der Automatisierungssysteme von Kaltwalzstraßen dienen.
Urheberrecht
Bescheinigung über die Registrierung des Urheberrechts
am Werk Nr. 15149.
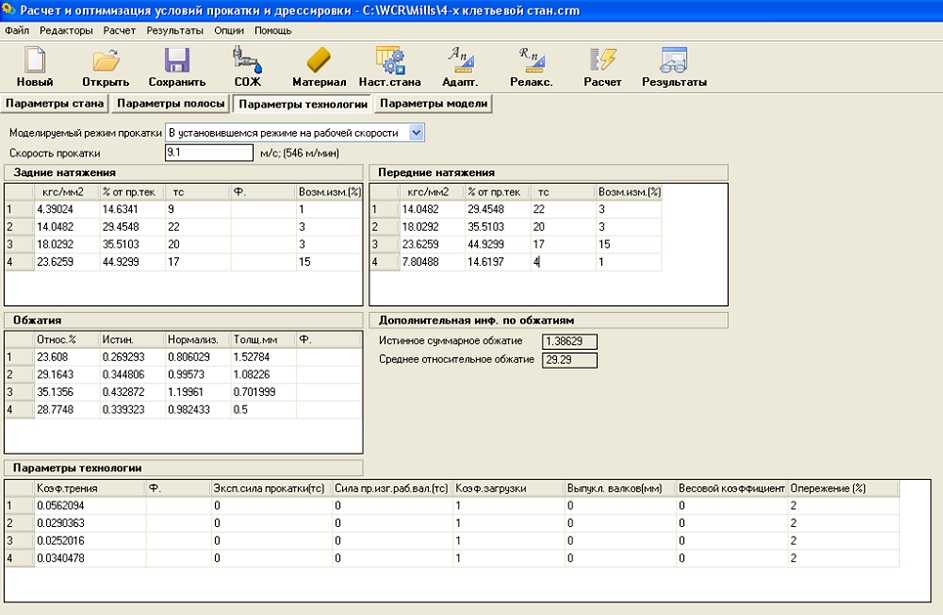
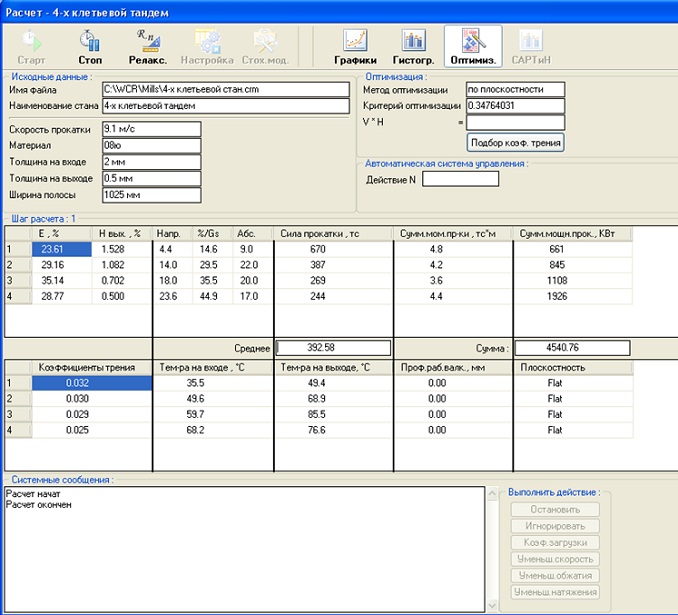
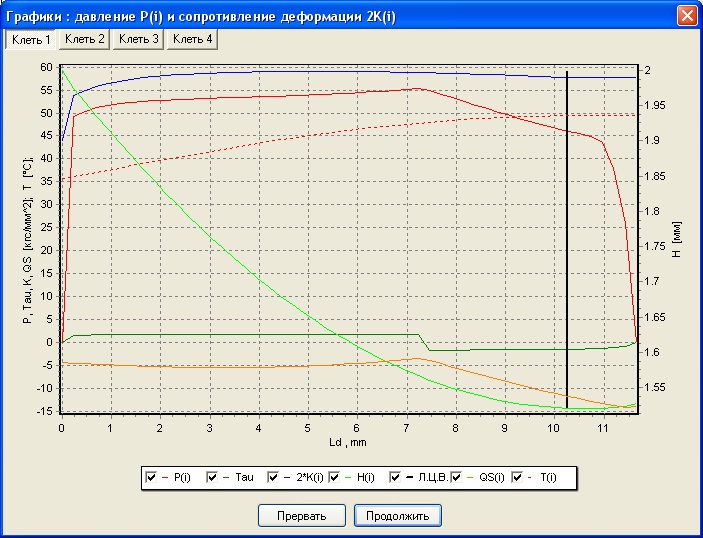
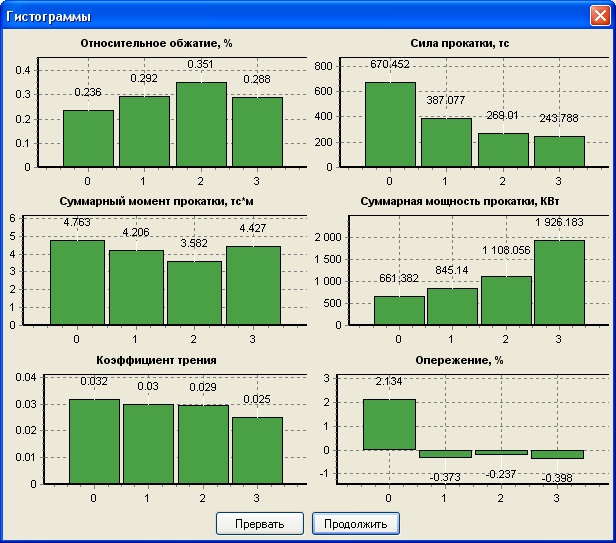
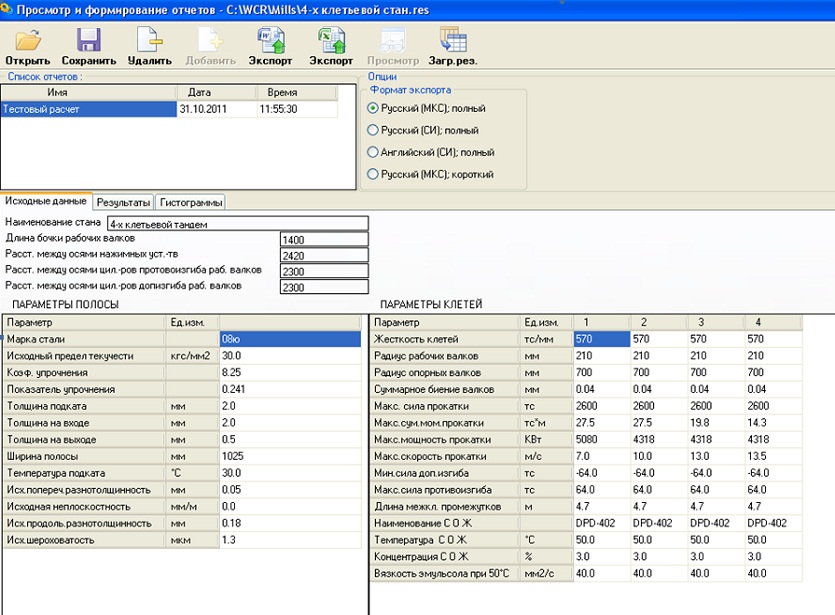
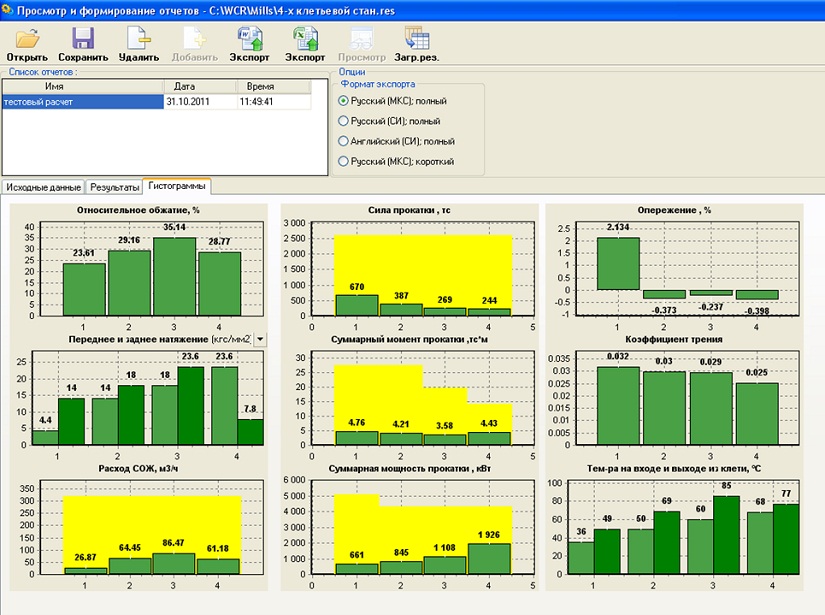
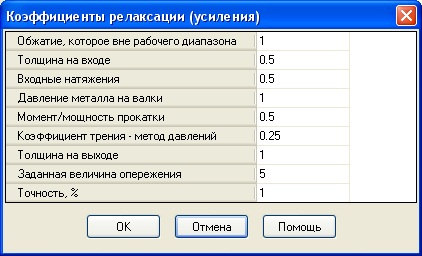
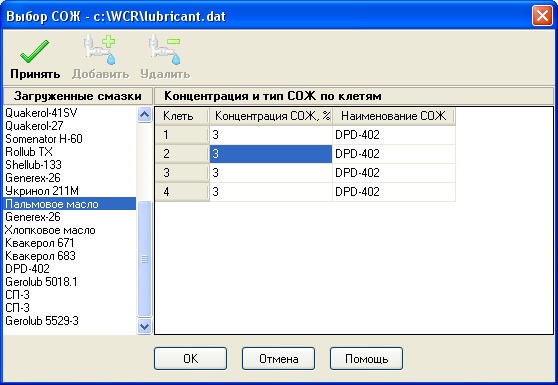
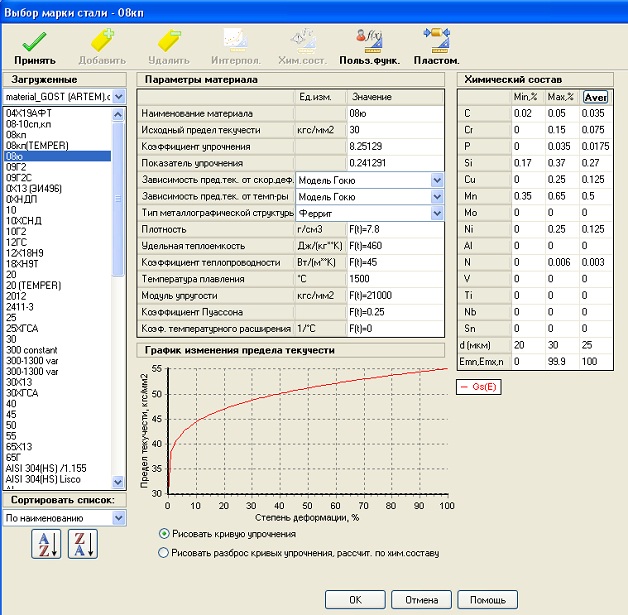
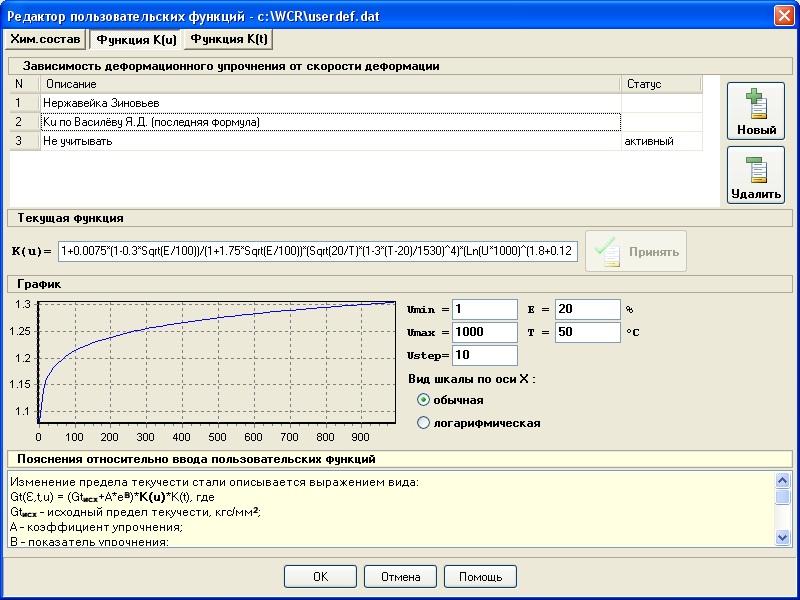
BEISPIELE FÜR DIALOGFENSTER DES PROGRAMMS WinColdRolling.