Українська
 English
 Deutsch
 Français
 Italiano
 中文
Nombre del software
WinColdRolling ©:
programa para calcular los parámetros y optimizar los procesos de laminación en frío
y de laminación de temple de bandas de aceros y aleaciones.
Finalidad funcional
El programa está destinado al cálculo de los parámetros de fuerza y energía, cinemáticos, térmicos y otros parámetros del proceso
de laminación en frío de varias pasadas y de laminación de temple de bandas, así como a la optimización de los regímenes de velocidad de deformación y
térmicos y de fuerza de la laminación.
Principales ventajas funcionales
- optimización del programa de laminación en cuanto a velocidad de deformación, temperatura y fuerza para garantizar una variación mínima de la planitud y del espesor, las propiedades mecánicas y la rugosidad superficial especificadas de las bandas, así como la máxima estabilidad del proceso de laminación;
- determinación del espesor mínimo de la banda laminada, del espesor racional de la banda semiacabada laminada en caliente y de los ajustes del laminador continuo (velocidades de giro de los cilindros y posiciones de los dispositivos de presión) según los parámetros de la tecnología del proceso, en particular, según la distribución de los espesores intermedios de la banda entre las cajas y las tensiones entre cajas;
- resolución del problema inverso, es decir, cálculo de los espesores intermedios y de las tensiones entre cajas de la banda a partir de los ajustes del laminador continuo;
- adaptación de los algoritmos de cálculo de los parámetros de fuerza y energía y cinemáticos del proceso a partir de datos experimentales o de un modelo de referencia condicional integrado en el sistema;
- conjunto de modelos de resistencia a la deformación de aceros de diversas calidades en función de la composición química, los parámetros estructurales y sus tipos, mediante relaciones analíticas que pueden seleccionarse para aceros de distintos grupos de una lista o crearse como función propia del usuario, registrándolas y almacenándolas en una base de datos con la posibilidad de utilizarlas en los cálculos;
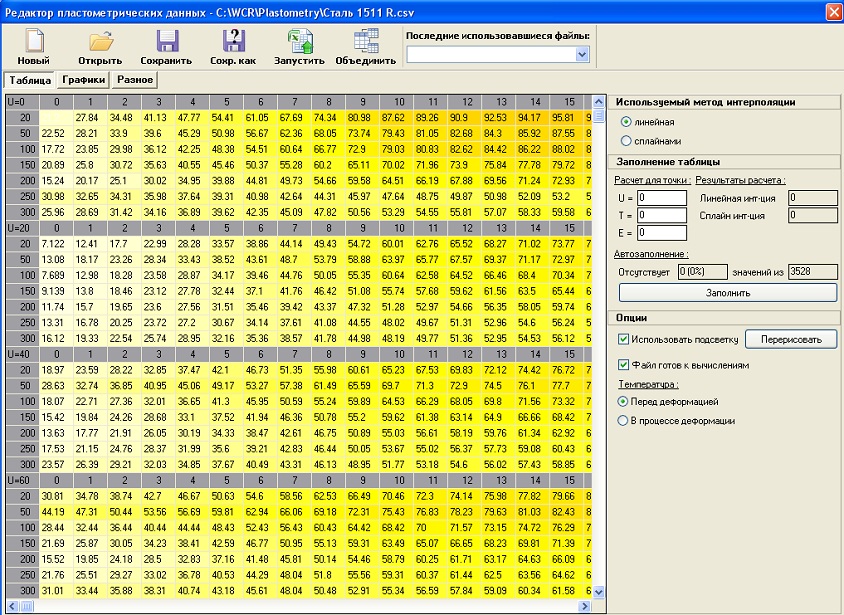
- para aceros y aleaciones con una dependencia no monótona de la resistencia a la deformación respecto de la temperatura, el grado y la velocidad de deformación, así como en los casos en que se dispone de datos experimentales primarios sobre la resistencia a la deformación, por ejemplo, datos plastométricos, se implementa un modelo de resistencia a la deformación basado en métodos de interpolación y extrapolación multivariable de datos experimentales, teniendo en cuenta la correcta transferencia de las condiciones de ensayo al proceso simulado de laminación de productos planos;
- se incluye un conjunto de modelos de rozamiento de contacto durante la laminación, que comprende relaciones analíticas y empíricas y un modelo teórico del régimen de rozamiento semilíquido (cuyos casos límite son los regímenes de rozamiento límite y de rozamiento líquido, teniendo en cuenta los efectos de lubricación hidrodinámica);
- en el cálculo de la línea de contacto elásticamente deformada del cilindro con la banda se utiliza tanto un método iterativo de resolución del problema de cálculo de la longitud del arco de contacto como un método no iterativo. Se emplean soluciones para un arco de contacto circular o no circular;
- se utiliza un conjunto de modelos numéricos y analíticos para el cálculo de los parámetros de fuerza y energía de la zona de deformación. Los modelos numéricos se implementan mediante el método de diferencias finitas para resolver la ecuación diferencial básica de la laminación, y la solución se obtiene en forma de tensiones longitudinales, válidas tanto para las zonas plásticas como para las elásticas de la zona de deformación. Un modelo admite deformación plástica en toda la zona de deformación; el segundo tiene en cuenta además las zonas de compresión elástica elíptica de los cilindros y de la banda en la zona de entrada de la zona de deformación y de recuperación elástica elíptica de los cilindros y de la banda en la zona de salida de la zona de deformación. Se determinan las distribuciones de las tensiones normales y tangenciales en las áreas elementales a lo largo de la zona de deformación;
- se implementan tareas y subtareas de optimización de la distribución de las reducciones y de las tensiones entre cajas. Las subtareas de optimización "sobre el fondo" de la resolución del problema básico (por ejemplo, el régimen correspondiente a una distribución dada de cargas entre las cajas del laminador continuo) permiten alcanzar simultáneamente otros objetivos importantes, por ejemplo, la definición de regímenes de tensión que minimicen la aparición de vibraciones del laminador o la definición de regímenes tecnológicos del proceso de laminación continua con valores especificados de avance en las cajas;
- existe la posibilidad de determinar el régimen de laminación que mejor se ajusta a los valores seleccionados de los perfiles de los cilindros, o de determinar los perfiles de cilindros (o fuerzas de flexión) necesarios a partir de un régimen de laminación predefinido;
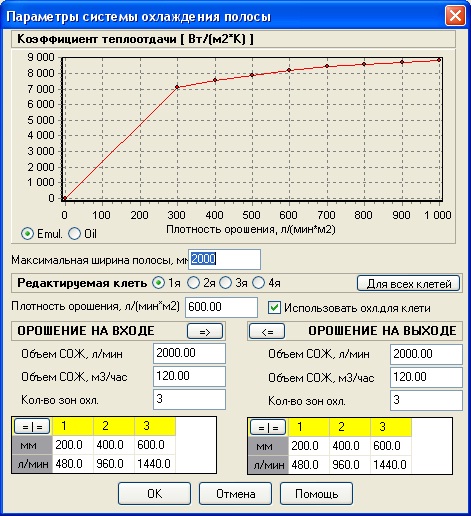
- se calculan los volúmenes necesarios de suministro de refrigerante en las cajas del laminador a partir de los regímenes de temperatura y de fuerza y energía de la laminación. En el cálculo de los parámetros de la laminación de temple (una o dos pasadas) se predicen la rugosidad superficial de la banda y el límite elástico del acero tras la laminación de temple. Se determinan la deformación racional en la laminación de temple y los parámetros de fuerza y energía del proceso para la laminación de temple en seco y con lubricante;
- se implementa la modelización estocástica, que permite representar la evaluación probabilística del proceso en distintos regímenes de laminación y seguir las regularidades de la variación de los parámetros teniendo en cuenta el carácter probabilístico de la variación de los parámetros más relevantes del proceso, así como las regularidades del funcionamiento del sistema de control automático del espesor y la tensión de la banda y el retardo de transporte, lo que permite mejorar los algoritmos y los parámetros del sistema de control;
- posibilidad de resolver problemas relacionados con el balance térmico del laminador, en particular la determinación de los volúmenes racionales de suministro de refrigerante a las cajas, a partir de los límites de fuerza y energía, de temperatura y de velocidad de laminación, teniendo en cuenta las características del sistema de emulsión del laminador;
- se implementa la posibilidad de determinar las temperaturas y los perfiles térmicos de los cilindros de trabajo y de apoyo del laminador a partir de la temperatura del refrigerante y del volumen de refrigerante suministrado a las cajas. También es posible determinar el volumen necesario de refrigerante a partir de los datos de potencia de laminación y de otros parámetros de laminación en cada caja, así como la variación de la temperatura del refrigerante durante su enfriamiento en los sistemas de emulsión del laminador con o sin refrigeración. Dadas las características de los algoritmos de cálculo del balance térmico del laminador en frío, este sistema permite definir una distribución racional del refrigerante en las cajas del laminador continuo en frío teniendo en cuenta la carga de las cajas por fuerza y por potencia, las condiciones de rozamiento semilíquido en la laminación y el grado de contacto límite en las zonas de deformación de las cajas del laminador, considerando la rugosidad superficial de los cilindros y de las bandas y los efectos hidrodinámicos del lubricante, que constituye esencialmente una resistencia térmica en la zona de deformación que interrumpe los flujos de calor de la banda hacia los cilindros.
Las capacidades del sistema permiten analizar en detalle el proceso de laminación continua en laminadores en funcionamiento (incluso desde el punto de vista probabilístico); realizar cálculos de los parámetros de temperatura y de fuerza y energía del proceso de laminación en frío, de los parámetros de precisión, de la planitud y la microgeometría superficial de la banda, del perfilado de los cilindros y de los volúmenes de refrigerante suministrado; optimizar las condiciones de laminación para mejorar la planitud de las bandas y la productividad del laminador y reducir el consumo específico de energía del proceso, teniendo en cuenta un conjunto de restricciones conocidas, sobre la base de los criterios desarrollados y de un algoritmo de optimización rápido; minimizar el riesgo de vibraciones y de deslizamiento de los cilindros modificando los regímenes de reducción y tensión; determinar la posibilidad de laminar aceros de diversas calidades en los equipos existentes y en proyecto; determinar el espesor final de la banda a partir del espesor de entrada especificado y viceversa, así como identificar el mejor régimen de laminación en función de tareas concretas.
El sistema informático forma parte de la metodología de resolución de problemas científicos y prácticos, en particular, de las tareas de refrigeración eficaz de los cilindros de laminadores de chapa de diversa finalidad con una evaluación adecuada de los parámetros técnicos.
Determinados componentes de WinColdRolling se utilizan en sistemas de control automático de los procesos de laminación en frío y de laminación de temple de bandas. Los componentes de WinColdRolling pueden servir de base para el nivel superior de los sistemas de automatización de los laminadores en frío.
Derechos de autor
Certificado de registro de derechos de autor
del producto n.º 15149.
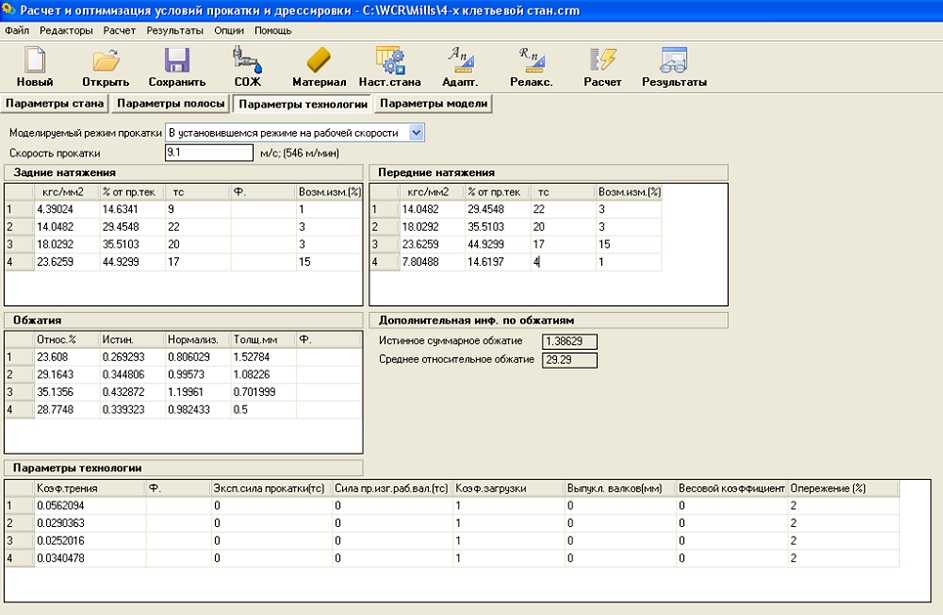
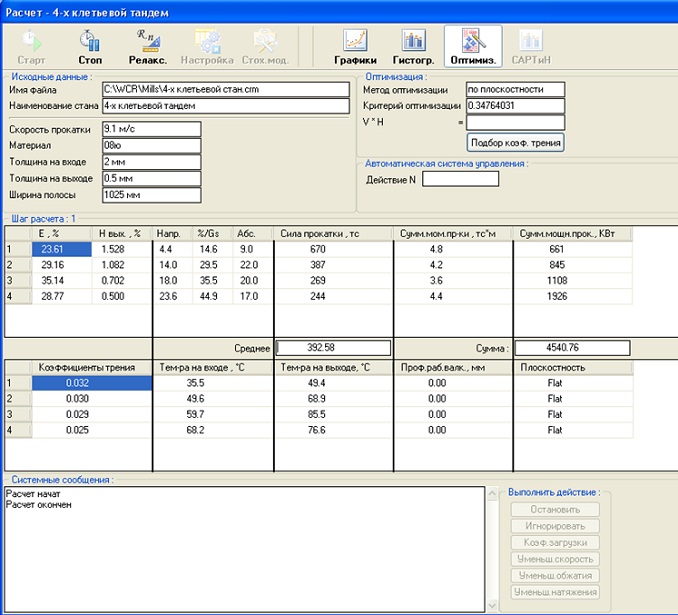
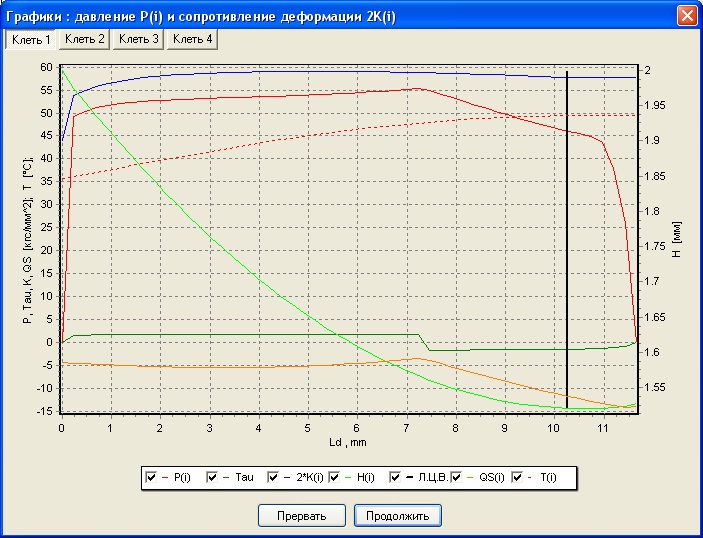
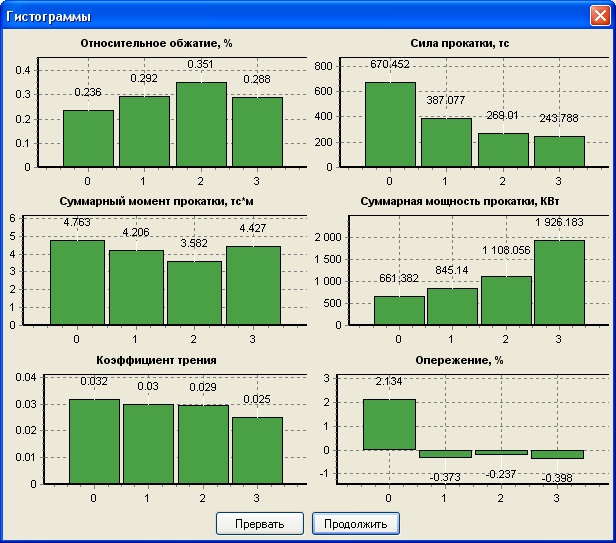
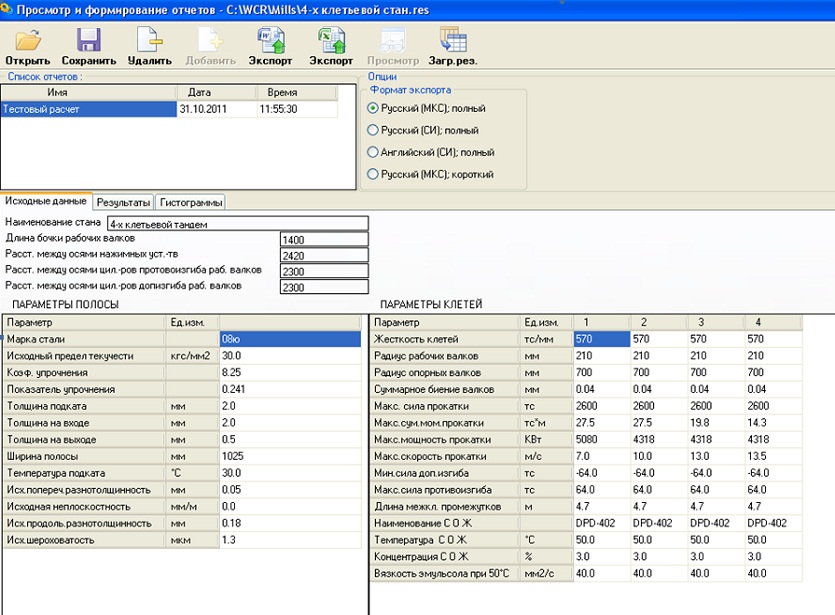
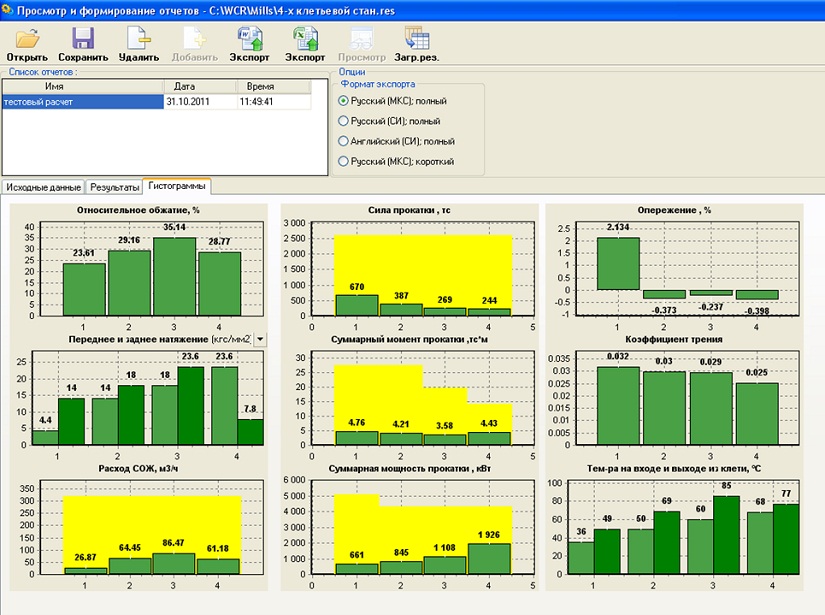
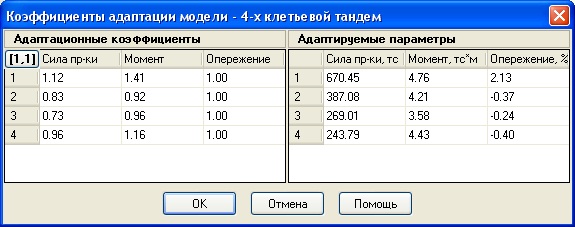
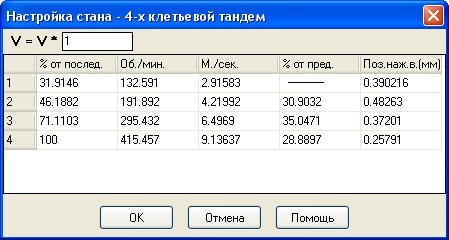
EJEMPLOS DE CUADROS DE DIÁLOGO DEL PROGRAMA WinColdRolling.