Українська
 English
 Deutsch
 Français
 Italiano
 Español
软件名称
WinColdRolling © ——
用于计算钢及合金带钢冷轧和平整工艺参数
并对其进行优化的程序。
功能用途
该程序用于计算多道次冷轧和带钢平整的力能参数、运动学参数、热工参数及其他工艺参数,
并优化轧制的变形速度规程和热—力能规程。
主要功能优势
- 优化轧制的变形—速度规程和热—力能规程, 以确保板形和厚度波动最小,达到规定的带钢力学性能和 表面粗糙度,并使轧制过程具有最高的稳定性;
- 根据工艺参数,特别是机架间带钢中间厚度分布和机架间张力, 确定轧制带钢的最小厚度、热轧原料带钢的合理厚度, 以及连轧机的设定值(轧辊转速和压下装置位置);
- 求解反问题,即根据连轧机设定值计算带钢的中间厚度和 机架间张力;
- 根据试验数据或系统内置的条件参考模型, 对工艺过程力能参数和运动学参数的计算算法进行自适应修正;
- 提供一套各钢种变形抗力模型,模型取决于化学成分、 组织参数及其类型,采用解析关系式:既可从列表中为不同钢组选择, 也可创建自定义函数,并将其记录、存储在数据库中, 供计算使用;
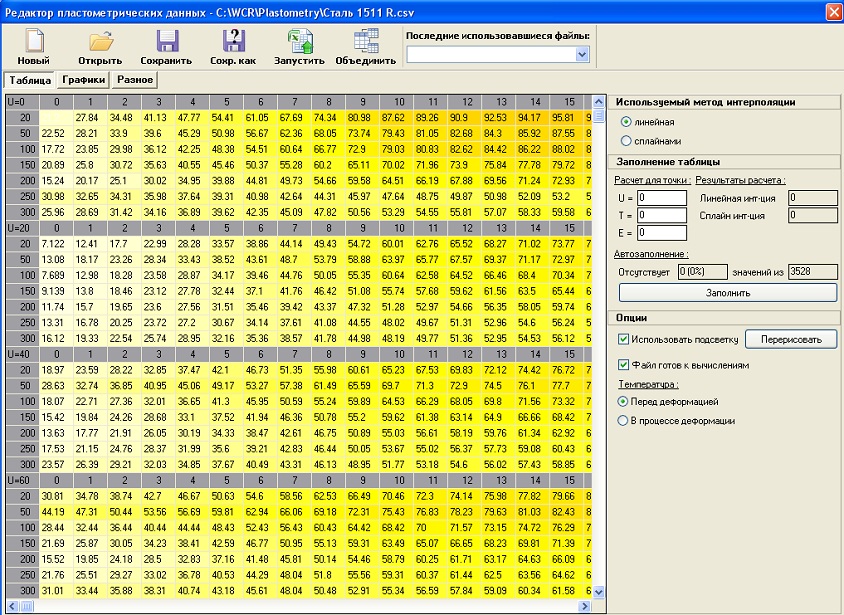
- 对于变形抗力与温度、变形程度和变形速度呈非单调关系的钢及合金, 以及具有变形抗力原始试验数据(例如塑性计数据)的情况, 实现了基于试验数据多维内插与外推方法的变形抗力模型, 并考虑将试验条件正确转换到所模拟的板带轧制过程;
- 包含一套轧制接触摩擦模型,包括解析关系式 和经验关系式,以及半液体摩擦状态的理论模型(该状态的极限情况为 边界摩擦和液体摩擦状态,并考虑流体动力润滑效应);
- 在计算轧辊与带钢的弹性变形接触线时, 求解接触弧长计算问题既可采用迭代法,也可采用非迭代法; 可采用圆形或非圆形接触弧的解;
- 采用一套数值模型和解析模型计算变形区的力能参数。 数值模型采用有限差分法求解轧制基本微分方程, 解以纵向应力的形式给出,对变形区的塑性区和弹性区 均成立。其中一种模型假定整个变形区均为塑性变形区, 另一种模型还考虑了入口区和变形区中轧辊与带钢的椭圆弹性压缩区, 以及变形区出口区轧辊与带钢的椭圆弹性恢复区。 沿变形区在各微元区域上确定法向应力和切向应力的分布;
- 实现了压下量和机架间张力分配优化的任务和子任务。 在求解基本问题(例如对应于连轧机各机架给定负荷分配的规程)的“背景”下 进行的子任务优化,可同时实现其他重要目标,例如: 确定使轧机振动发生率最小的张力制度, 确定各机架具有规定前滑值的连轧工艺规程;
- 可以确定最适合所选轧辊辊型值的轧制规程, 或根据预先给定的轧制规程确定所需的轧辊辊型(或弯辊力);
- 根据轧制温度规程和力能规程计算各机架所需的冷却液供给量。 在计算平整参数(一道次或两道次)时, 预测平整后带钢表面粗糙度和钢的屈服强度。 对于干平整和带润滑剂平整,确定合理的平整变形量 及工艺过程的力能参数;
- 实现了随机建模,可对不同轧制规程下的工艺过程进行概率评估, 在考虑最重要工艺参数变化的概率特性的前提下跟踪参数波动规律, 以及带钢厚度和张力自动控制系统的工作规律和传输延迟, 从而改进控制系统的算法和参数;
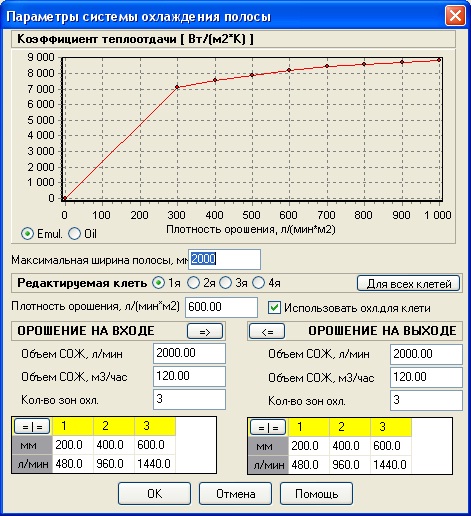
- 能够解决与轧机热平衡相关的问题, 特别是根据力能、温度和轧制速度限制条件, 并考虑轧机乳化液系统的特点,确定向各机架供给冷却液的合理流量;
- 能够根据冷却液温度和向各机架供给的冷却液量, 确定轧机工作辊和支承辊的温度及热凸度。 还可以根据各机架轧制功率及其他轧制参数的数据, 以及冷却液在带或不带制冷的轧机乳化液系统中冷却时的温度变化, 确定所需的冷却液量。鉴于冷轧机热平衡计算算法的特点, 该系统能够确定连续冷轧机各机架中冷却液的合理分配, 同时考虑机架的力负荷和功率负荷、半液体轧制摩擦条件、 轧机各机架变形区中边界接触的充分程度、轧辊和带钢的表面粗糙度, 以及润滑剂的流体动力效应——后者实质上是变形区中的热阻, 会阻断带钢向轧辊的热流。
系统的功能可用于:详细分析现有轧机的连轧过程(包括从概率角度), 计算冷轧过程的温度和力能参数、精度参数、带钢板形和表面微观几何形貌、轧辊辊型 以及冷却液供给量;基于所制定的准则和快速优化算法,在考虑一系列已知限制条件的前提下 优化轧制条件,以改善带钢板形、提高轧机生产率、降低工艺过程单位能耗; 通过改变压下制度和张力制度,将振动和轧辊打滑的风险降至最低; 确定现有和设计中设备轧制各钢种的可能性; 根据给定的来料厚度确定带钢成品厚度(反之亦然); 以及根据具体任务确定最佳轧制规程。
该计算机系统是解决科学和实际问题方法论的组成部分, 特别是解决各种用途板带轧机轧辊高效冷却的任务, 并对技术参数进行充分评估。
WinColdRolling 的各个组件已应用于冷轧和带钢平整过程的自动控制系统中。 WinColdRolling 组件可作为冷轧机自动化系统上位级的基础。
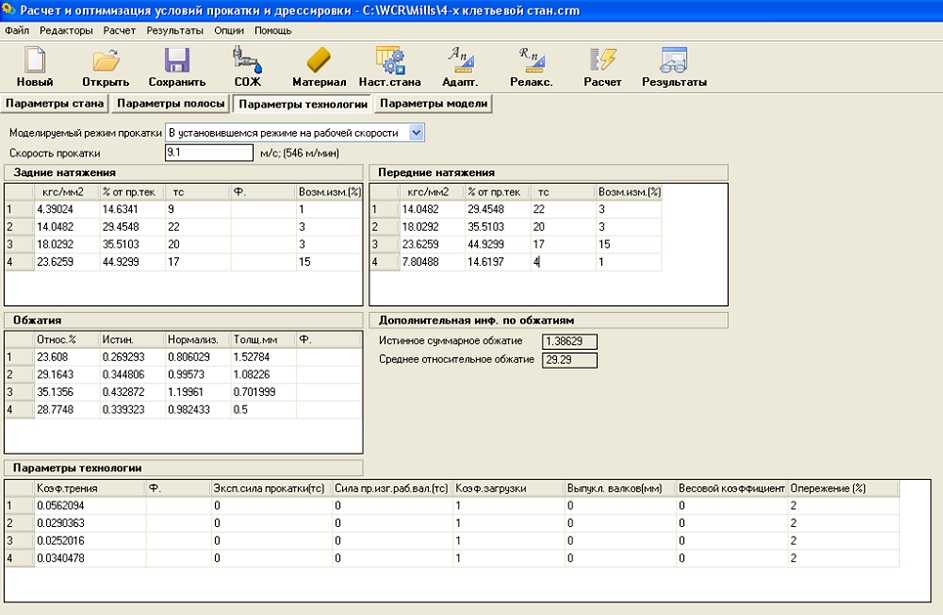
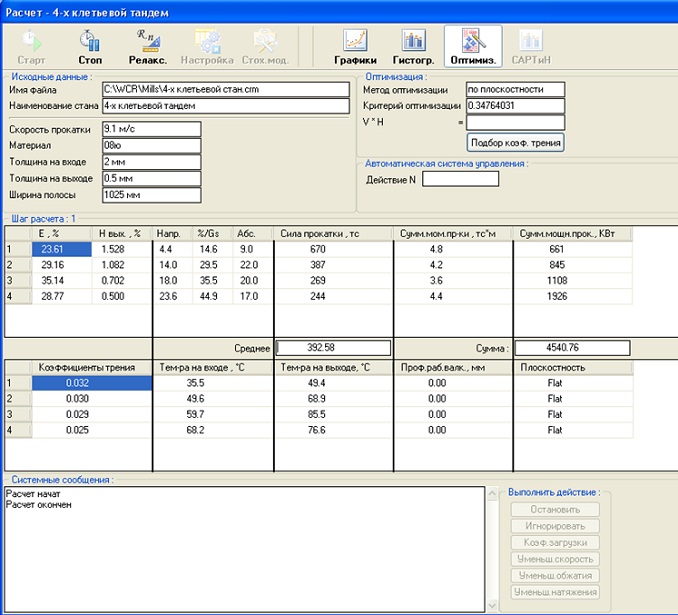
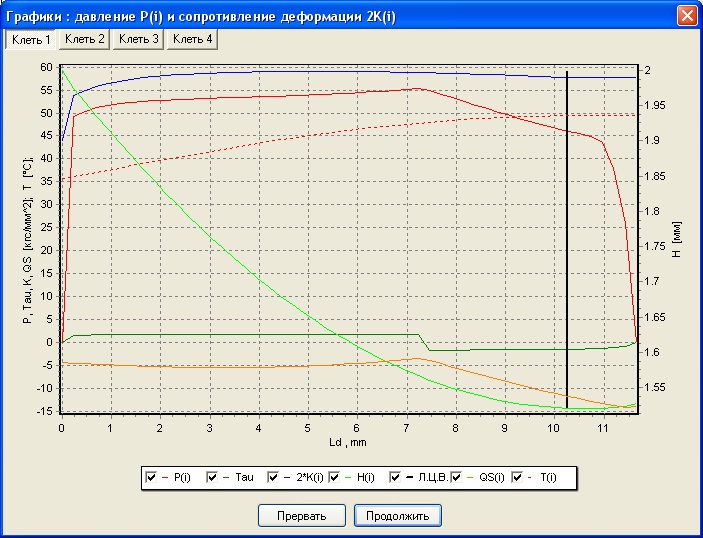
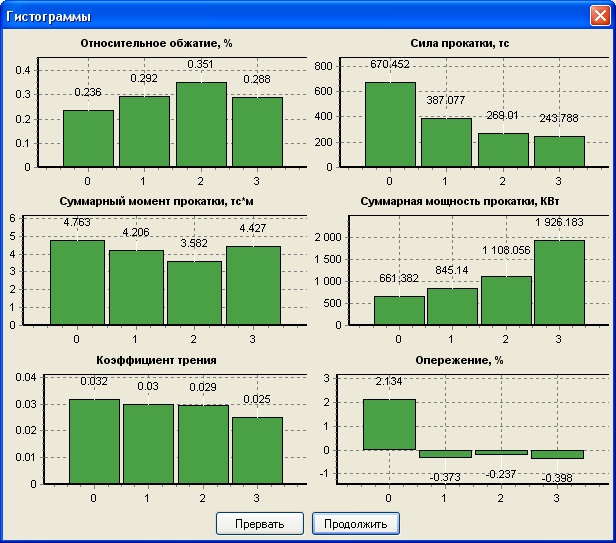
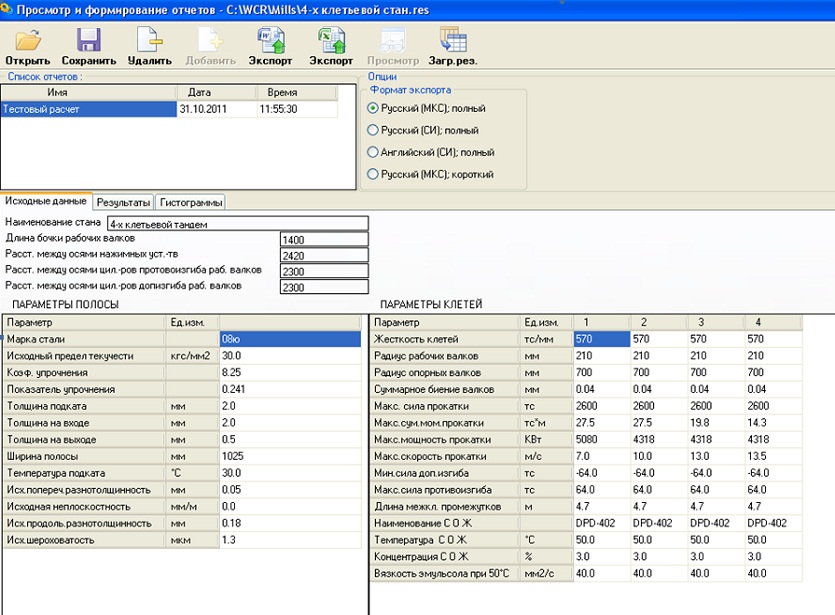
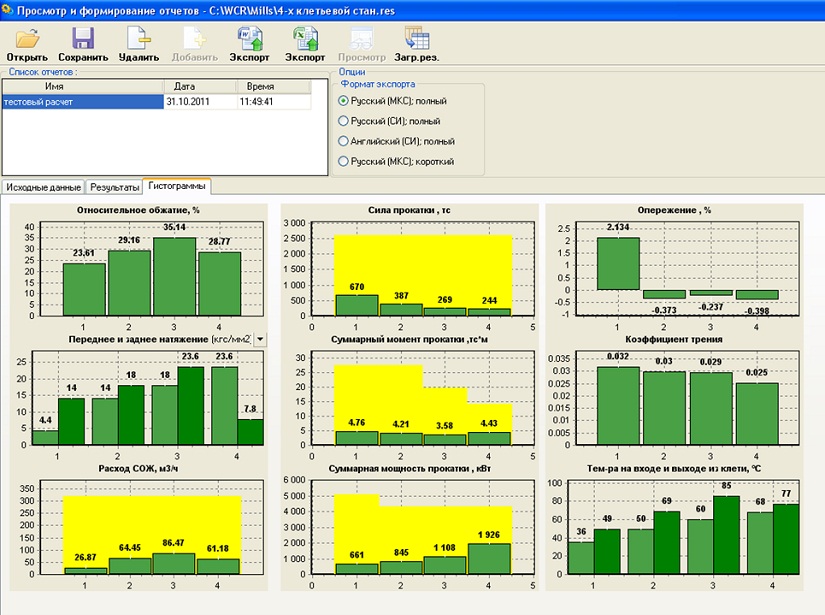
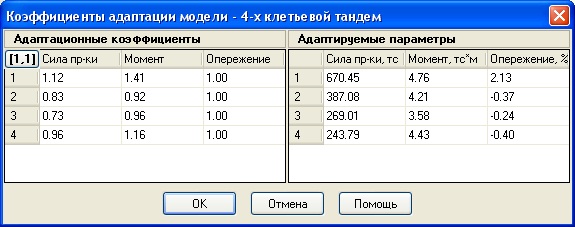
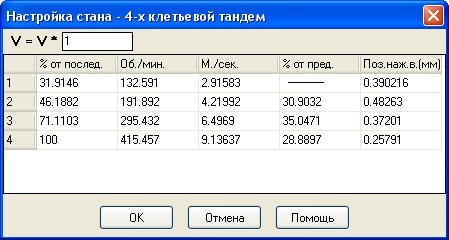
WinColdRolling 程序对话框示例。