Українська
 English
 Deutsch
 Français
 Español
 中文
Nome del software
WinColdRolling © -
programma per il calcolo dei parametri e l'ottimizzazione dei processi di laminazione a freddo
e skinpassatura di nastri in acciaio e leghe.
Scopo funzionale
Il programma è destinato al calcolo dei parametri energetici e di forza, cinematici, termici e degli altri parametri di processo
della laminazione a freddo multipasso e della skinpassatura dei nastri, nonché all'ottimizzazione dei regimi di velocità di deformazione
e termo-energetici della laminazione.
Principali vantaggi funzionali
- ottimizzazione del programma di laminazione deformativo-cinematico e termo-energetico per garantire la minima variazione di planarità e di spessore, le proprietà meccaniche e la rugosità superficiale specificate dei nastri, nonché la massima stabilità del processo di laminazione;
- determinazione dello spessore minimo del nastro laminato, dello spessore razionale del semilavorato laminato a caldo e delle impostazioni del laminatoio continuo (velocità di rotazione dei cilindri e posizioni dei dispositivi di serraggio) in base ai parametri tecnologici del processo, in particolare in base alla distribuzione degli spessori intermedi del nastro tra le gabbie e ai tiri tra le gabbie;
- soluzione del problema inverso, ossia il calcolo degli spessori intermedi e dei tiri tra le gabbie del nastro in base alle impostazioni del laminatoio continuo;
- adattamento degli algoritmi di calcolo dei parametri energetici e di forza e cinematici del processo in base ai dati sperimentali o a un modello di riferimento convenzionale integrato nel sistema;
- insieme di modelli della resistenza alla deformazione di acciai di varie qualità in funzione della composizione chimica, dei parametri strutturali e del loro tipo, con relazioni analitiche selezionabili da un elenco per acciai di diversi gruppi oppure con la creazione di proprie funzioni personalizzate, registrate e memorizzate in un database con la possibilità di utilizzarle nei calcoli;
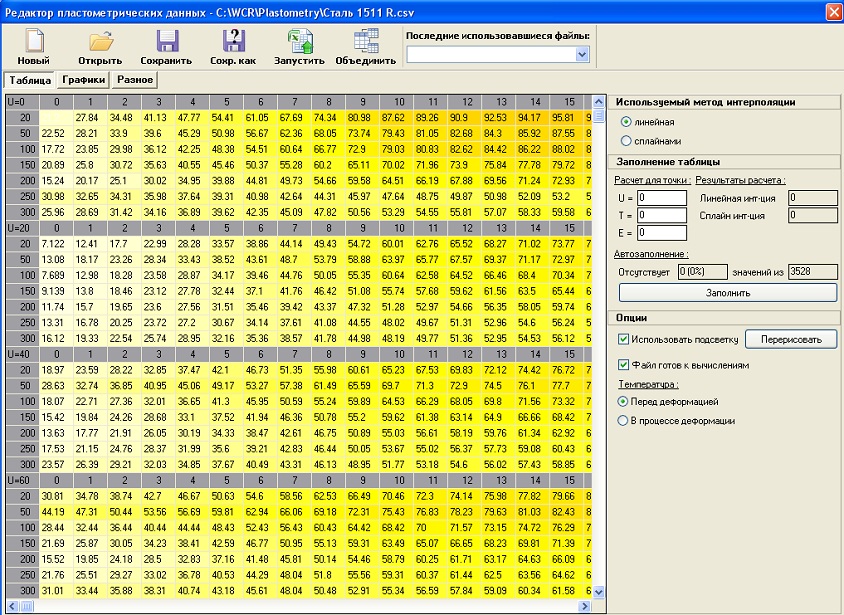
- per acciai e leghe con dipendenza non monotona della resistenza alla deformazione dalla temperatura, dal grado e dalla velocità di deformazione, nonché nei casi in cui si disponga di dati sperimentali primari sulla resistenza alla deformazione, ad esempio dati plastometrici, è implementato un modello della resistenza alla deformazione basato su metodi di inter- ed estrapolazione multivariata dei dati sperimentali, tenendo conto del corretto trasferimento delle condizioni di prova al processo simulato di laminazione piana;
- è incluso un insieme di modelli dell'attrito di contatto nella laminazione, comprendente relazioni analitiche ed empiriche e un modello teorico del regime di attrito semifluido (i casi limite di questo regime sono i regimi di attrito limite e di attrito fluido, tenendo conto degli effetti idrodinamici della lubrificazione);
- nel calcolo della linea di contatto elasticamente deformata del cilindro con il nastro si utilizza sia un metodo iterativo per risolvere il problema del calcolo della lunghezza dell'arco di contatto, sia un metodo non iterativo. Si utilizzano soluzioni per arco di contatto circolare o non circolare;
- per il calcolo dei parametri energetici e di forza della zona di deformazione si utilizza un insieme di modelli numerici e analitici. I modelli numerici sono implementati con il metodo delle differenze finite per la soluzione dell'equazione differenziale fondamentale della laminazione e la soluzione è ottenuta in termini di tensioni longitudinali, valide sia per le zone plastiche sia per quelle elastiche della zona di deformazione. Un modello considera la deformazione plastica in tutta la zona di deformazione, il secondo tiene conto anche delle zone di compressione elastica ellittica dei cilindri e del nastro all'ingresso della zona di deformazione e del ritorno elastico ellittico dei cilindri e del nastro all'uscita della zona di deformazione. Le distribuzioni delle tensioni normali e tangenziali sono determinate sui volumi elementari lungo la zona di deformazione;
- sono implementati problemi e sottoproblemi di ottimizzazione della distribuzione delle riduzioni e dei tiri tra le gabbie. I sottoproblemi di ottimizzazione "in background" rispetto alla soluzione del problema principale (ad esempio il regime corrispondente a una data distribuzione dei carichi tra le gabbie del laminatoio continuo) consentono di raggiungere contemporaneamente altri obiettivi importanti, ad esempio la definizione dei regimi di tiro che riducono al minimo l'insorgere delle vibrazioni del laminatoio, o la definizione dei regimi tecnologici del processo di laminazione continua con valori specificati di scorrimento in avanti nelle gabbie;
- è possibile determinare il regime di laminazione più adatto ai valori selezionati dei profili dei cilindri, oppure determinare i profili dei cilindri (o le forze di flessione) necessari in base a un regime di laminazione predefinito;
- i volumi necessari di alimentazione del refrigerante nelle gabbie sono calcolati in base ai regimi termici ed energetici di laminazione. Nel calcolo dei parametri di skinpassatura (uno o due passaggi) si prevedono la rugosità superficiale del nastro e il carico di snervamento dell'acciaio dopo la skinpassatura. Si determinano la deformazione razionale nella skinpassatura e i parametri energetici e di forza del processo per la skinpassatura a secco e con lubrificante;
- è implementata la modellazione stocastica, che consente di rappresentare la valutazione probabilistica del processo nei diversi regimi di laminazione, di seguire le regolarità della variazione dei parametri tenendo conto della natura probabilistica della variazione dei parametri di processo più rilevanti, nonché le regolarità di funzionamento del sistema di regolazione automatica dello spessore e del tiro del nastro e il ritardo di trasporto, il che consente di migliorare gli algoritmi e i parametri del sistema di regolazione;
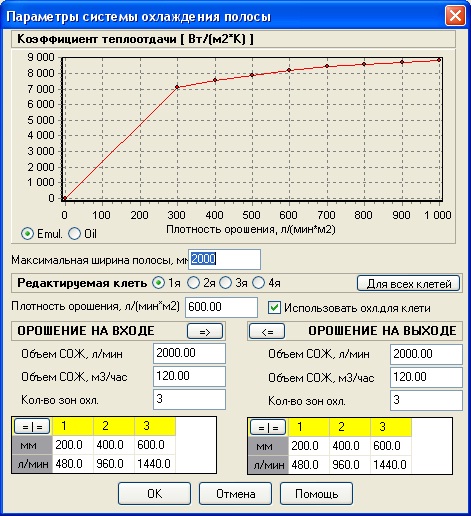
- la possibilità di risolvere problemi legati al bilancio termico del laminatoio, in particolare la determinazione dei volumi razionali di alimentazione del refrigerante alle gabbie, sulla base dei limiti energetici e di forza, di temperatura e di velocità di laminazione, tenendo conto delle caratteristiche del sistema di emulsione del laminatoio;
- è implementata la possibilità di determinare la temperatura e i profili termici dei cilindri di lavoro e d'appoggio del laminatoio in base alla temperatura del refrigerante e al volume di refrigerante fornito alle gabbie. È inoltre possibile determinare il volume di refrigerante necessario sulla base dei dati sulla potenza di laminazione e sugli altri parametri di laminazione in ciascuna gabbia, nonché la variazione di temperatura del refrigerante durante il raffreddamento nei sistemi di emulsione del laminatoio con o senza refrigerazione. Date le caratteristiche degli algoritmi di calcolo del bilancio termico del laminatoio a freddo, questo sistema consente di definire una distribuzione razionale del refrigerante nelle gabbie del laminatoio continuo a freddo tenendo conto del carico delle gabbie in termini di forza e di potenza, delle condizioni di attrito semifluido e del grado di contatto limite nelle zone di deformazione delle gabbie, tenendo conto della rugosità superficiale dei cilindri e dei nastri e degli effetti idrodinamici del lubrificante, che costituisce di fatto una resistenza termica nella zona di deformazione e interrompe i flussi di calore dal nastro ai cilindri.
Le capacità del sistema consentono di analizzare in dettaglio il processo di laminazione continua dei laminatoi in esercizio (anche dal punto di vista probabilistico), di eseguire calcoli dei parametri termici ed energetici e di forza del processo di laminazione a freddo, dei parametri di precisione, della planarità e della microgeometria superficiale del nastro, della profilatura dei cilindri e dei volumi di refrigerante fornito, di ottimizzare le condizioni di laminazione al fine di migliorare la planarità dei nastri e la produttività del laminatoio e di ridurre il consumo specifico di energia del processo, tenendo conto di un insieme di vincoli noti sulla base dei criteri sviluppati e di un rapido algoritmo di ottimizzazione, di ridurre al minimo il rischio di vibrazioni e di slittamento dei cilindri modificando i regimi di riduzione e di tiro, di determinare la possibilità di laminare acciai di varie qualità con attrezzature esistenti e in progettazione, di determinare lo spessore finale del nastro a partire da uno spessore iniziale specificato e viceversa, nonché di individuare il regime di laminazione migliore in base a compiti specifici.
Il sistema informatico fa parte della metodologia di soluzione di problemi scientifici e pratici, in particolare dei problemi di raffreddamento efficace dei cilindri di laminatoi per lamiere di vario tipo, con un'adeguata valutazione dei parametri tecnici.
Singoli componenti di WinColdRolling sono utilizzati nei sistemi di regolazione automatica dei processi di laminazione a freddo e di skinpassatura dei nastri. I componenti di WinColdRolling possono costituire la base del livello superiore dei sistemi di automazione dei laminatoi a freddo.
Diritti d'autore
Certificato di registrazione del diritto d'autore
sul prodotto n. 15149.
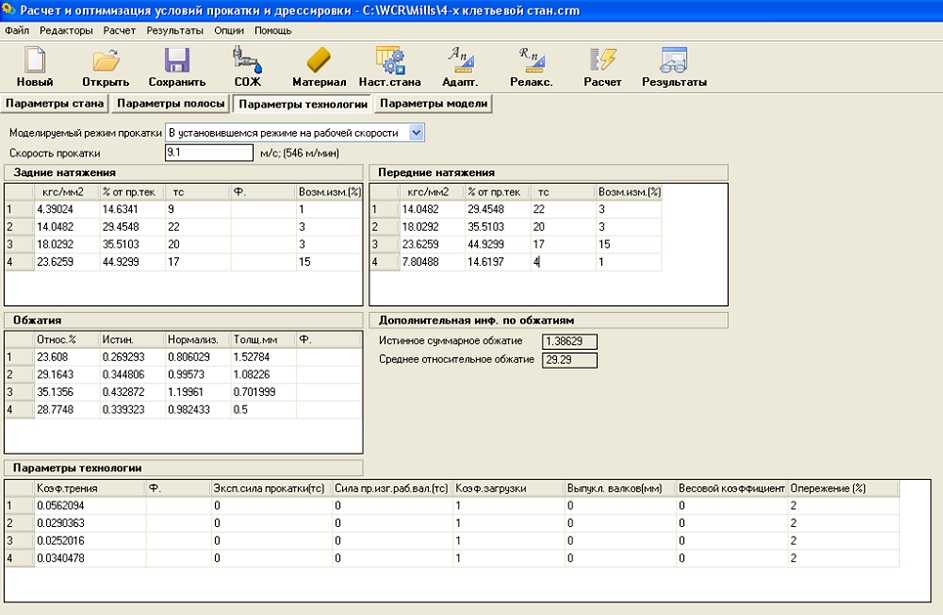
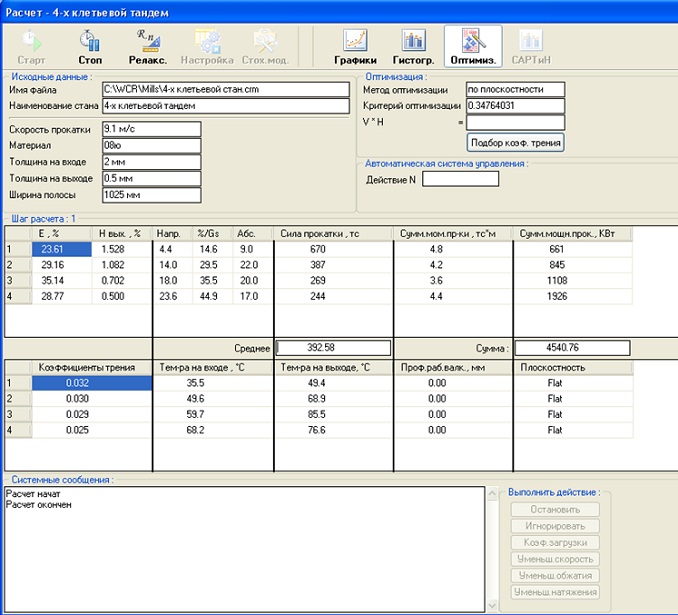
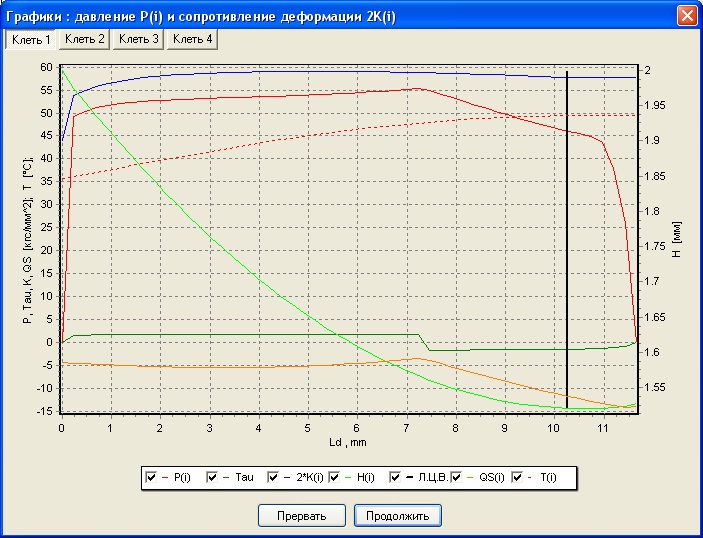
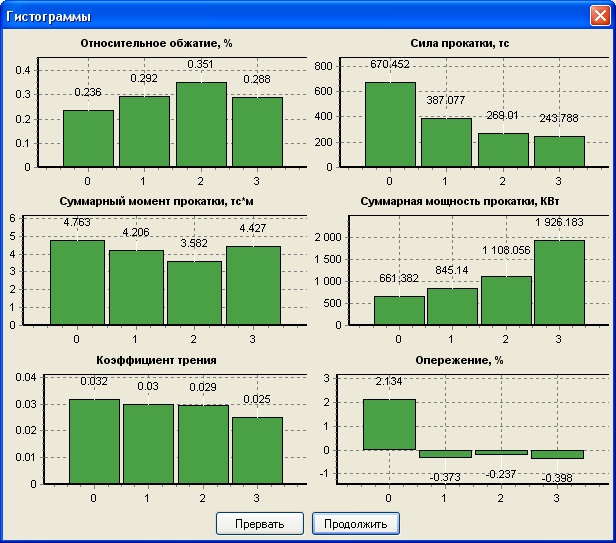
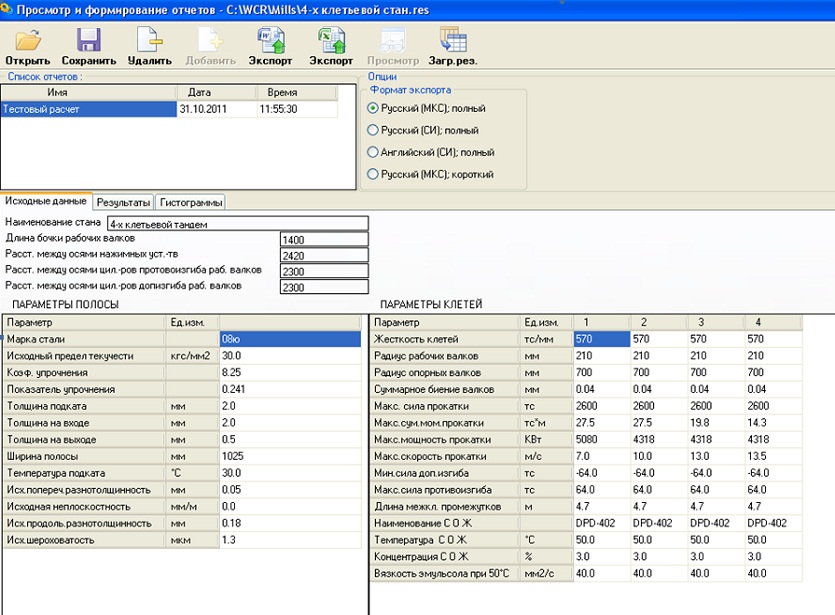
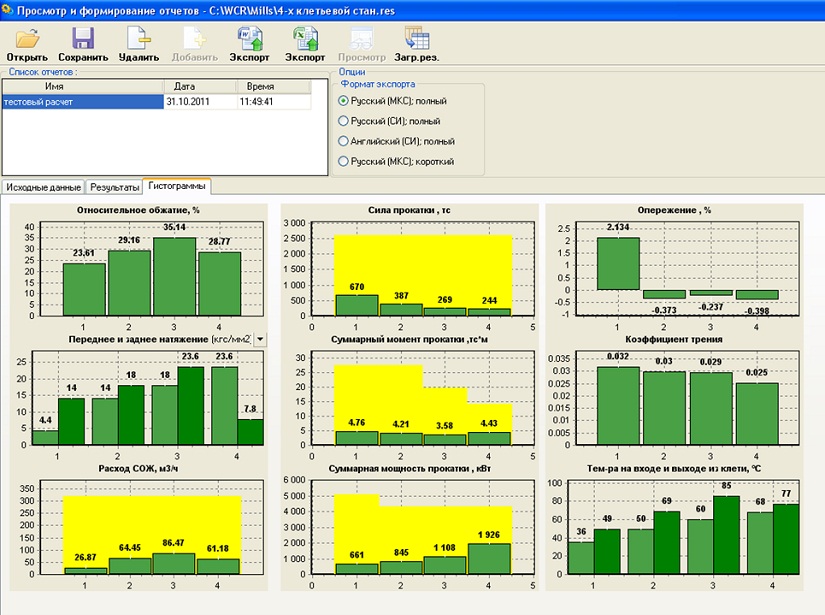
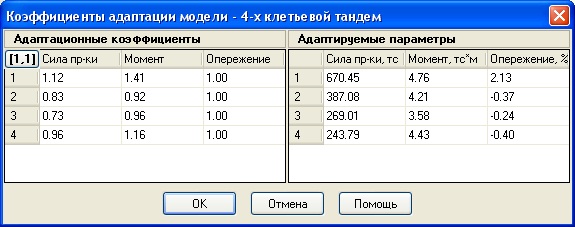
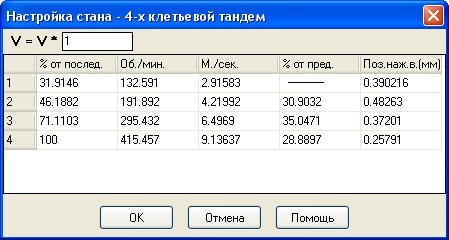
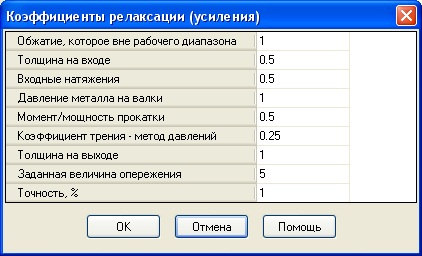
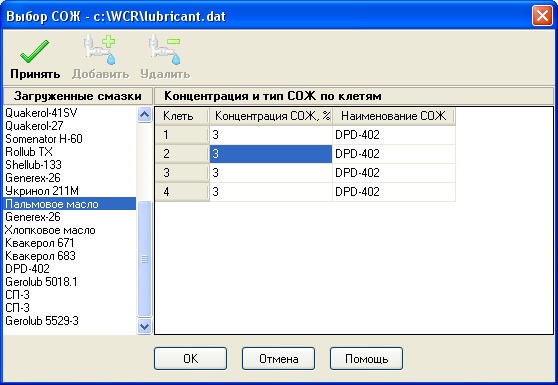
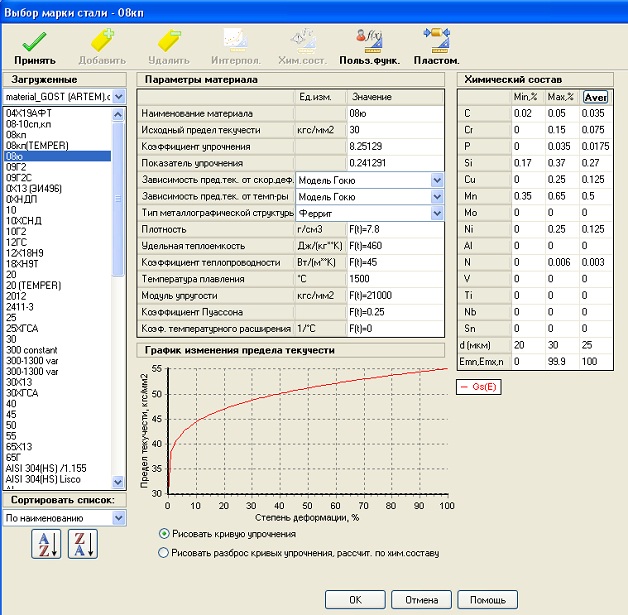
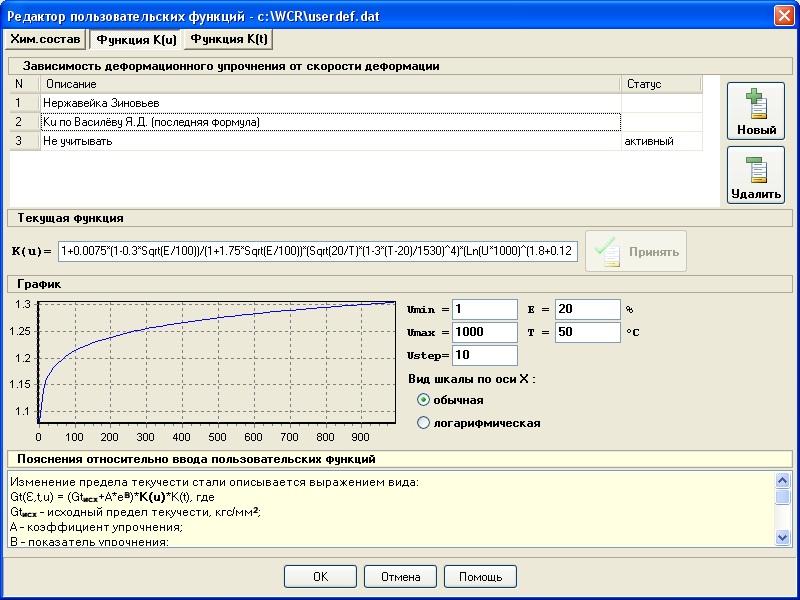
ESEMPI DI FINESTRE DI DIALOGO DEL PROGRAMMA WinColdRolling.