
 Українська
 English
 Deutsch
 Français
 Italiano
 Español
现代轧辊冷却自动控制系统以数学模型为基础,因为无法采用直接方法
测量轧辊体积温度。轧制过程中轧辊表面温度很难测量,因为几乎整个辊身表面
都有水飞溅。即使测量了轧辊表面温度,也需要借助数学模型,
才能根据已知的表面温度(其在一转之内变化很大)确定轧辊的体积温度。
系统概况
MTM 与 ISI NASU 共同开发了
一套数学模型,可计算工作辊温度并在带钢轧制过程中对其进行控制。
这些模型构成了 WS HRM 2000 MMK 工作辊冷却自动控制子系统的基础。
本项目正在开发用于精轧机架RCS的综合软件。RCS 整体由 ASC 开发,
MTM
开发集成软件,以自动方式计算和优化工作辊冷却参数,
即精轧机架中的冷却水量,以及需要通过“防剥落”系统
开启带钢表面冷却的精轧机架编号(前四个机架中)。
RCS 子系统的主要功能
- 自动接收计划轧制顺序表、批号、钢种、 带钢规格、工作辊温度标准(给定)值、带钢速度以及计算轧辊冷却规程 所需的其他参数等输入信息;
- 自动计算轧辊冷却参数,并将计算出的设定值传送至系统 控制器;
- 自动计算“防剥落”系统参数,并将计算出的设定值传送至 系统控制器;
- 监测工作辊当前温度(计算工作辊温度,在轧辊计算温度超过设定值时 向操作人员发出警告信息);
- 根据轧辊温度实测值计算数学模型的自适应系数, 按产品组(轧制条件组)依次为每个机架将其保存在数据库中, 供模型后续使用,并考虑历史值的优先级;
- 在数据库(包括存储每个已轧钢卷积分参数和统计参数的分析数据库)中 积累RCS参数以及(RCS工作所依赖的) 轧制过程参数的当前信息;
- 根据用户选择(基于数据库中存储的信息)生成并打印报表文件 (RCS工作报告和班次报告);
- 记录软件运行日志,并在操作员屏幕和日志文件中输出信息;
- 在线(离线仿真器)计算和优化工作辊冷却,包括输入和编辑 轧辊冷却系统原始数据、计算冷却规程、以表格和图形形式输出 计算值,并可进一步确认计算出的冷却系统参数 并将其应用于轧机轧辊。
软件与硬件
综合软件安装在一台工作站上,是一个完整的独立开发成果,
可集成到 2000 轧机精轧机组(第 7–13 机架)的RCS中。
工作站采用领先制造商(例如 Hewlett Packard)的专用计算机。
- CPU(处理器性能决定执行优化程序 所需的时间);
- 内存不少于 2 GB;
- 集成显卡;
- DVD 光驱;
- 硬盘不少于 160 GB;
- 两个 Ethernet 网络端口(每个不低于 100 Mbit/s);
- 显示器、键盘和鼠标。
- 操作系统 —— Windows;
- 项目开发工具 Codegear RAD Studio 2007(MTM 使用自有 许可软件);
- Siemens 软件。
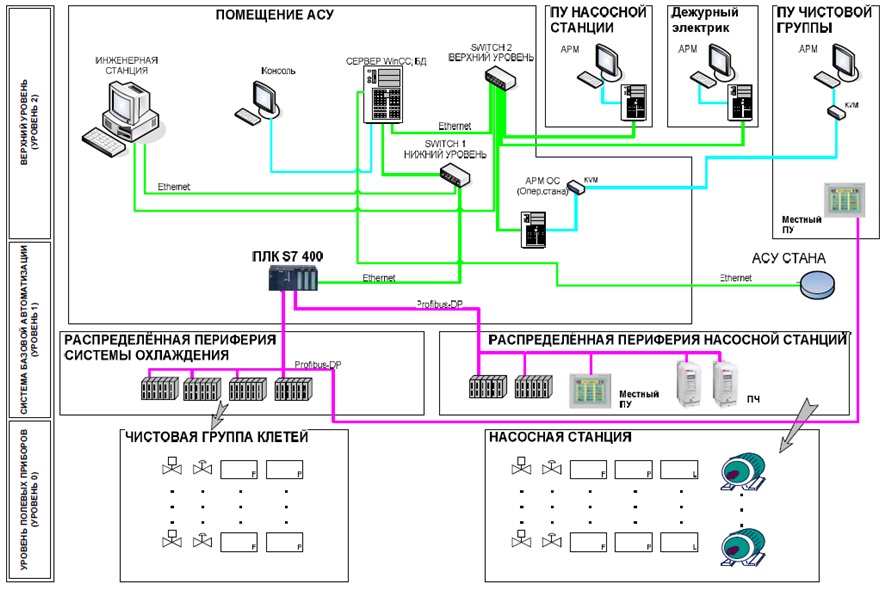
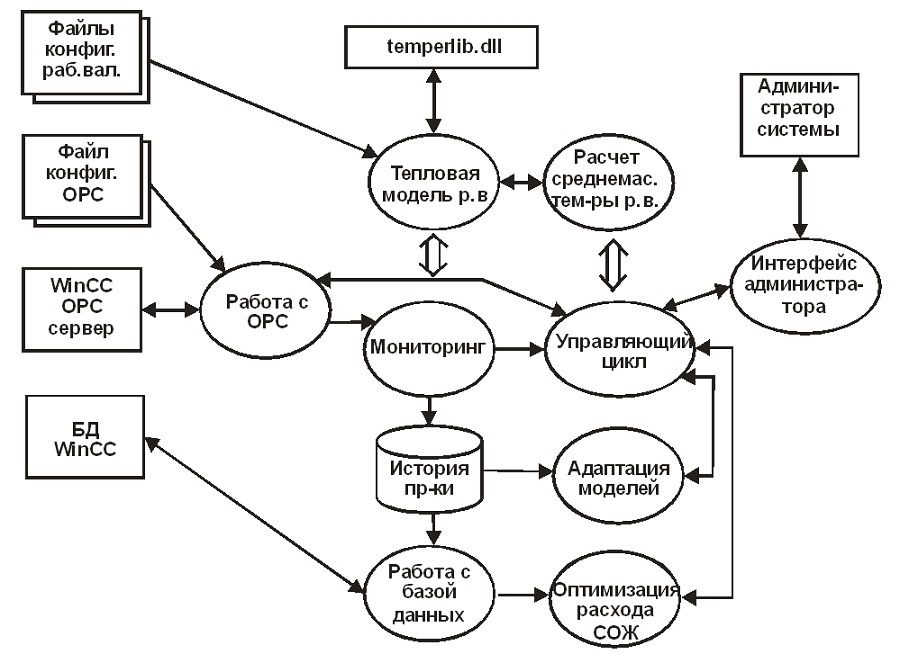
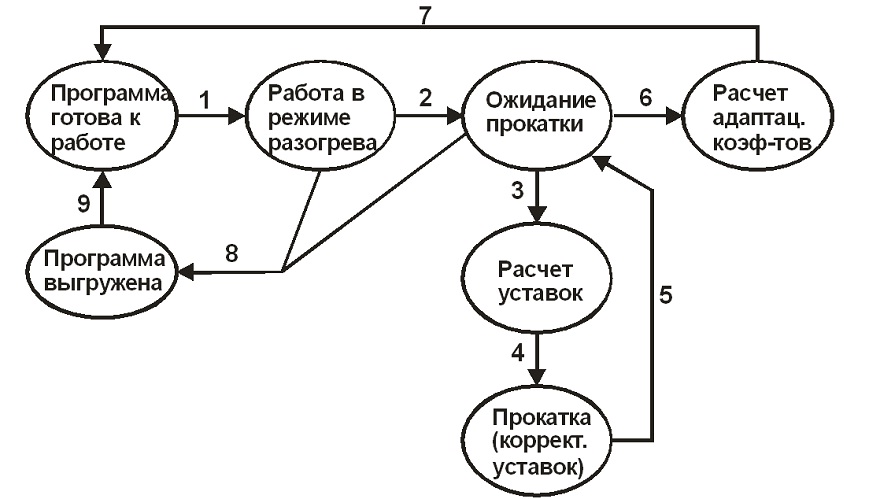
RCS 结构框图
RCS 子系统界面窗口
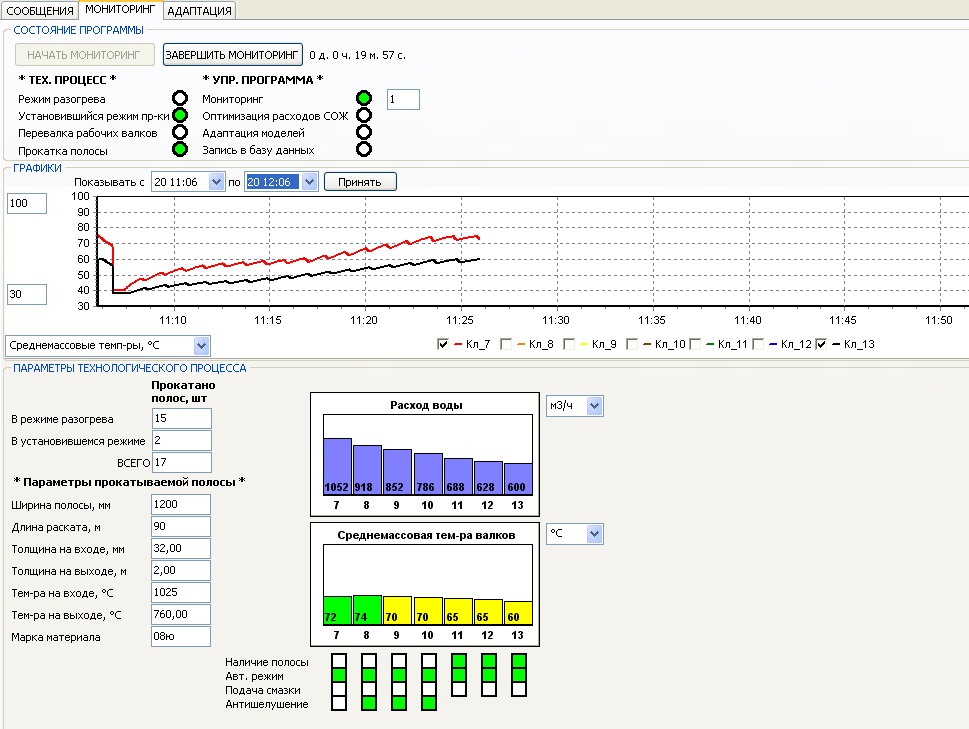
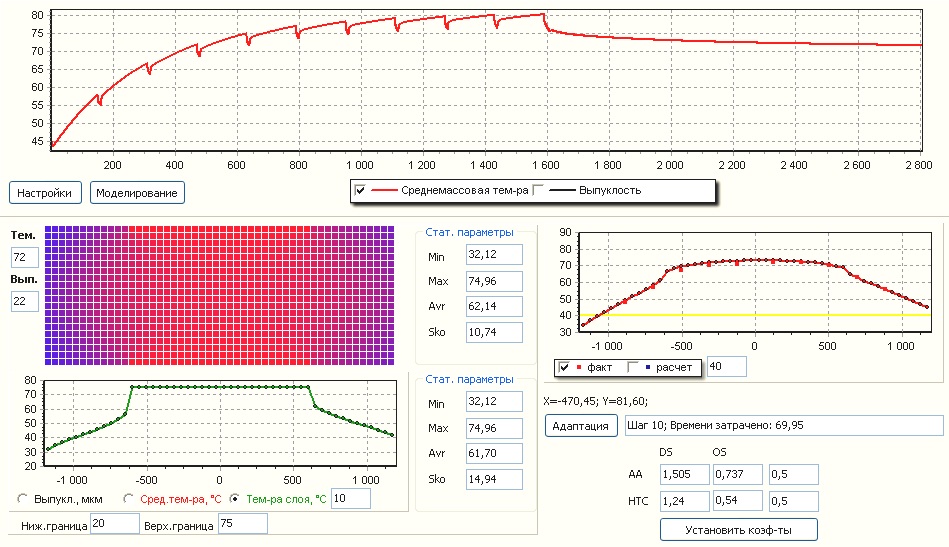
轧机操作员工作站屏幕
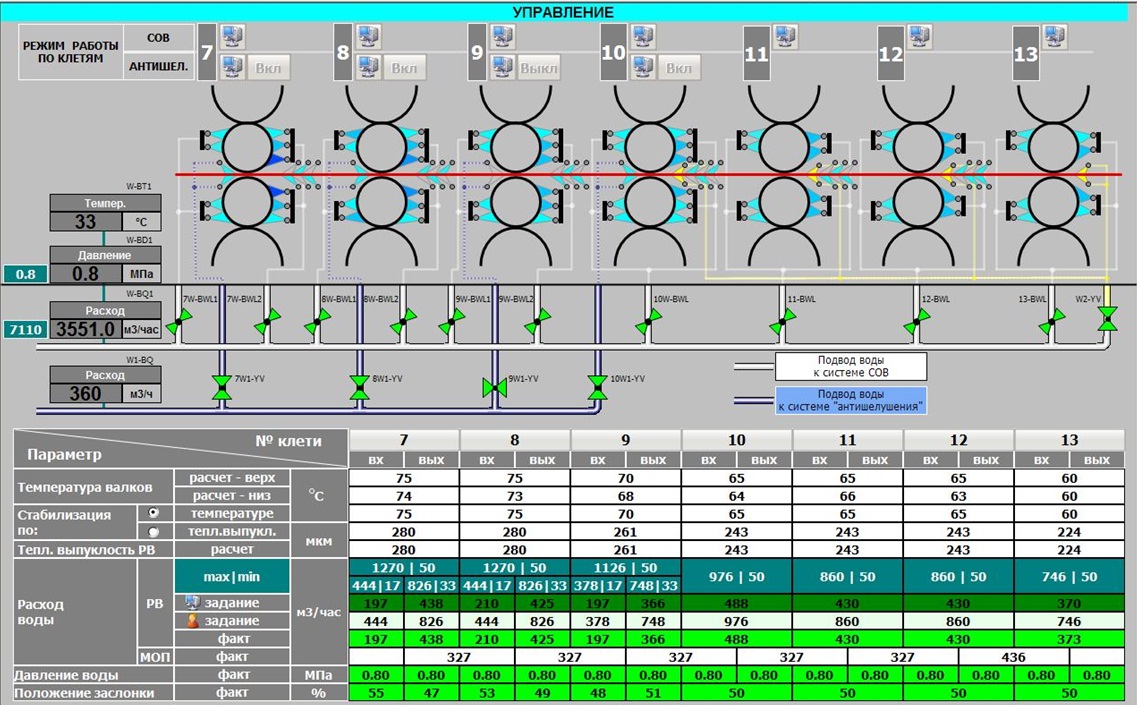
使用RCS
子系统的预期效果
使用RCS应能实现:
- 改善轧辊热状态;
- 提高轧辊和轧制带钢的表面质量;
- 延长工作辊换辊间隔;
- 提高轧机生产率;
- 提高冷却系统的可靠性。

目前,综合软件已开发完成,可进行工业试验及 后续投产调试。