Українська
 English
 Deutsch
 Français
 Italiano
 Español
带钢板形自动控制系统是一种知识密集型控制技术,
没有它,
如今就无法以具有竞争力的方式生产高板形质量的轧材。
系统概况
首套国产的基于非接触式板形仪IP-4M的AFC
在技术改造计划框架内于新利佩茨克钢铁公司投入应用。
AFC采用非接触式方法测量带钢板形和温度,
用于在单机架和连续式冷轧机上
自动测量和控制带钢板形,
并对工艺信息进行采集、存储、可视化和记录。
- Metaltehnomash 有限责任公司和乌克兰国家科学院钢铁冶金研究所 — 完成了项目和总体系统的开发,包括工艺参数计算方法、数据 采集、通过平整机弯辊和倾辊实现的 控制作用的综合与优化 (在 CodeGear RAD Studio 软件环境中实现)、HMI 界面编程(PC577 12 Key, 采用 Siemens 公司软件 Simatic WinCC flexible 2005 SP1),以及工艺参数备份系统及其 后续分析(基于 Microsoft SQL server 数据库);
- “Inkomet” 封闭式股份公司 — 研制了板形仪IP-4M及其安装方案,包括 处理电视摄像机和热像仪数据的 软件包 DAC32WIP4;
- “Chermetavtomatika” 开放式股份公司 — 完成了技术设计和实施方案,包括设备组成及其 布置、 现有设备线路的改造,以及将现有ACS的信号 接入AFC所用的 Simatic S7 300 控制器;组织 Simatic S7 300 控制器与OPC服务器之间的 数据交换;
- “NLMK”开放式股份公司 - 负责项目总体协调并提供资金。
AFC的通用功能
- 分别在传动侧和操作侧测量和控制液压弯辊力和轧制力 (倾辊);
- 在操作员显示器上显示带钢目标和实际断面形状图;
- 操作员从控制台输入并随时修改带钢目标板形 曲线;
- 采集带钢板形数据和工艺信息;
- 所采集的信息至少保存 1 年;
- 以趋势图和数值形式显示板形参数,并考虑 所测尺寸;
- 以与生产单元(批号、卷号)相关联的图表形式查看AFC工作的 现有信息;
- 以报告、图形和表格形式(批号、卷号)打印累积的数据 (报告形式在详细设计阶段由客户与开发方商定);
- 工艺信息的统计处理(确定最小值、最大值、平均值及其他参数);
- 按照客户商定的交换协议,传输与批号、卷号相关联的 带钢板形综合特性。
软件和硬件
软件包括基于 Windows 的系统软件,以及实现系统功能的
系统程序、应用程序和专用程序。
专用软件由一个控制程序和四个子系统组成,
以保证其工作。
第 1 子系统 — 利用IP-4M测量板形和温度。
测量结果通过DIM服务器传送至控制
程序进行处理。
第 2 子系统 — 控制器管理系统。该系统实现AFC
与现有ACS的连接。
第 3 子系统 — 可视化系统。使操作员能够控制带钢
参数和平整工艺参数。
第 4 子系统 — 备份系统。该系统存储AFC中使用的
全部工艺参数。
此外,AFC还使用客户端应用程序AnalyseClient、FlatResult 和
Web-report —
班报。客户端应用程序安装在企业网络中的远程PC上,
用于分析结果
以及平整工艺参数。
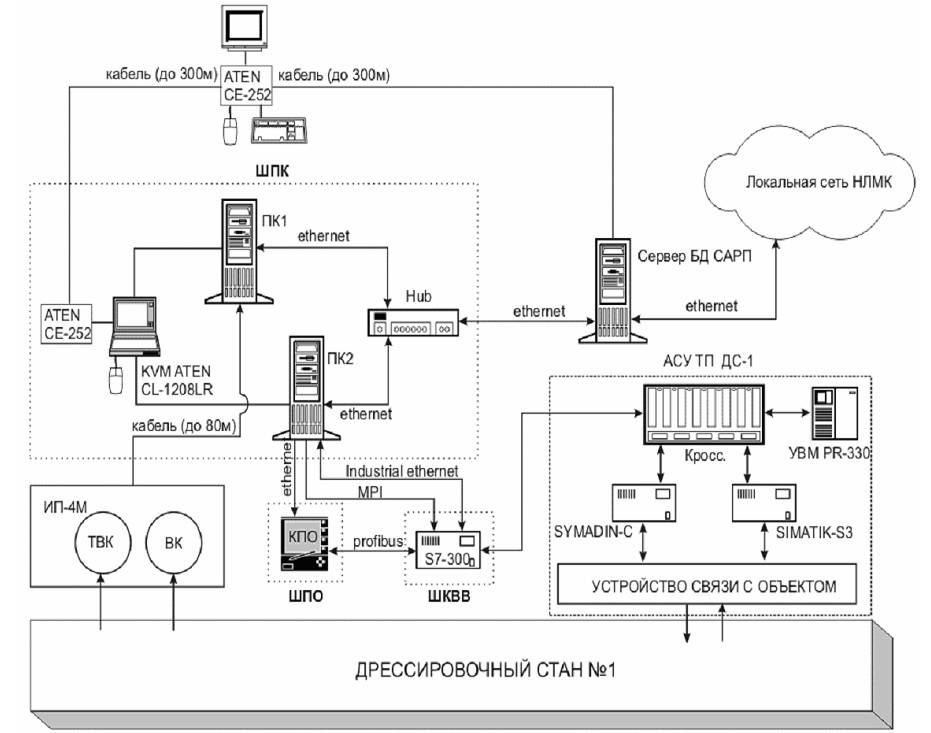
测量设备组成包括:工作站、服务器、数据库、操作员面板(基于
Windows)、
Siemens S7-300 控制器、板形和温度测量仪IP-4M
(工作站、摄像机、热像仪)、机柜、电缆等。
AFC硬件结构框图
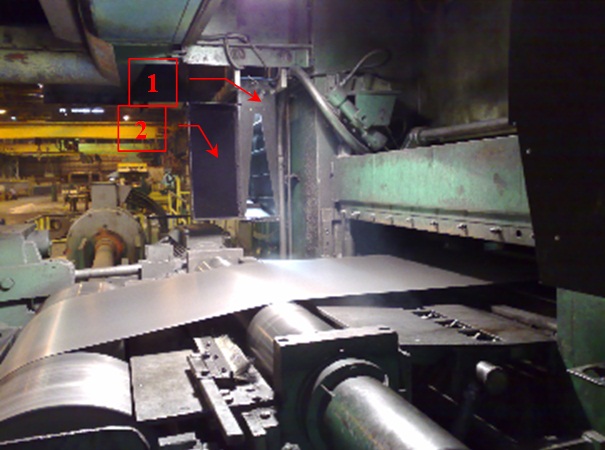
AFC工作示例
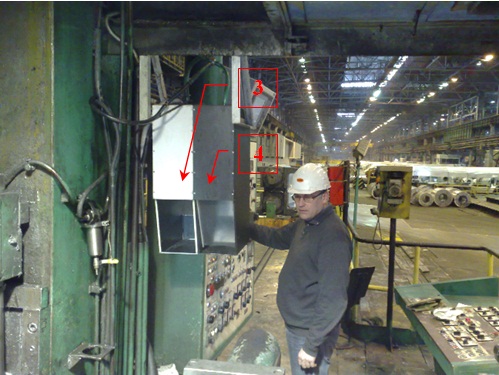
平整机出口侧,安装有用于测量带钢板形和温度的光电系统IP-4M
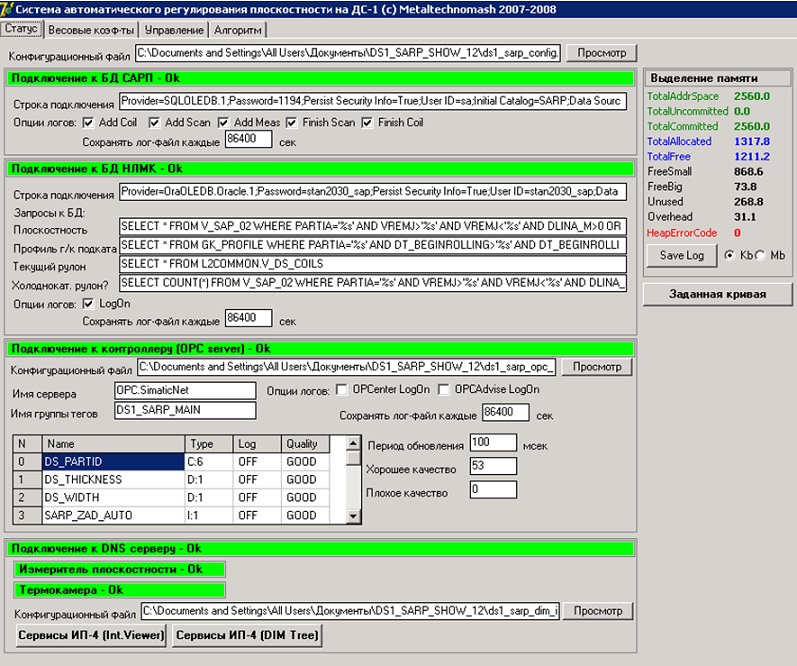
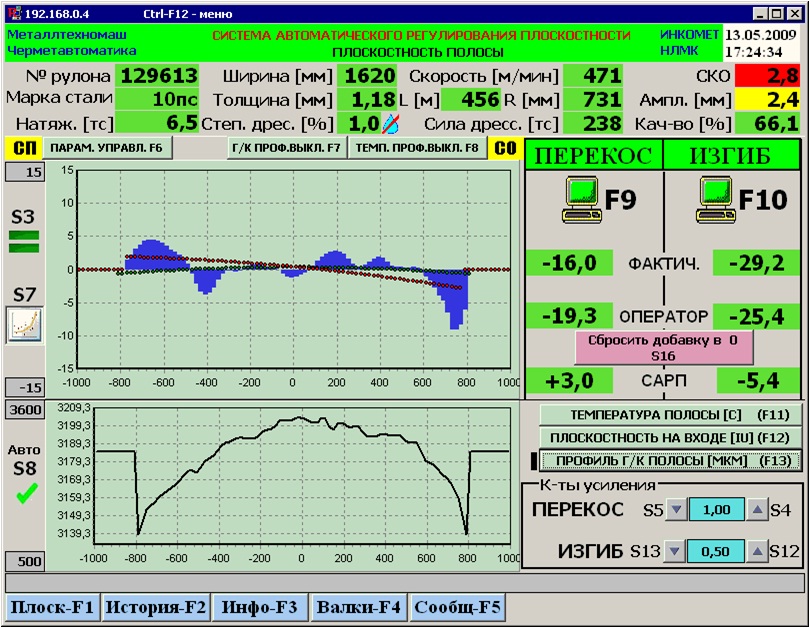
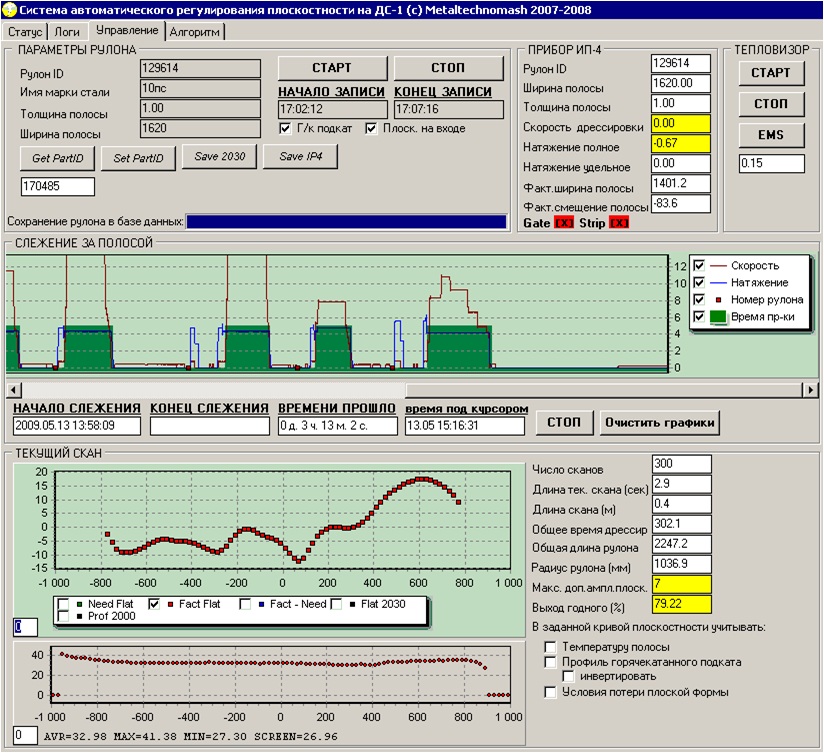
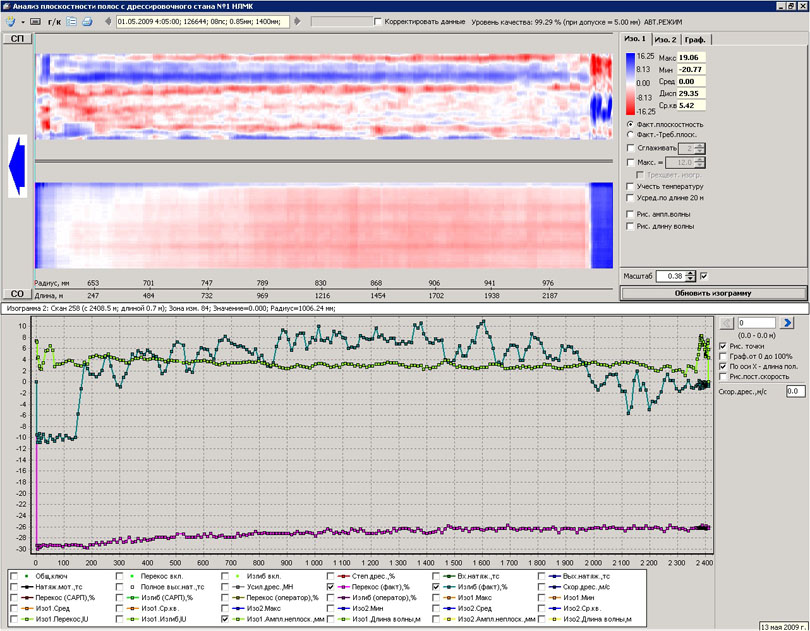
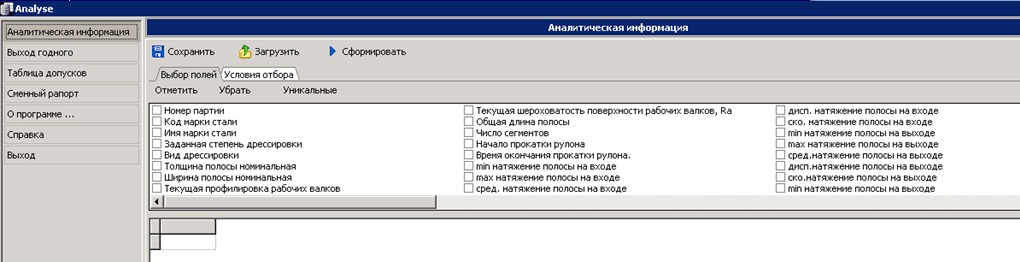
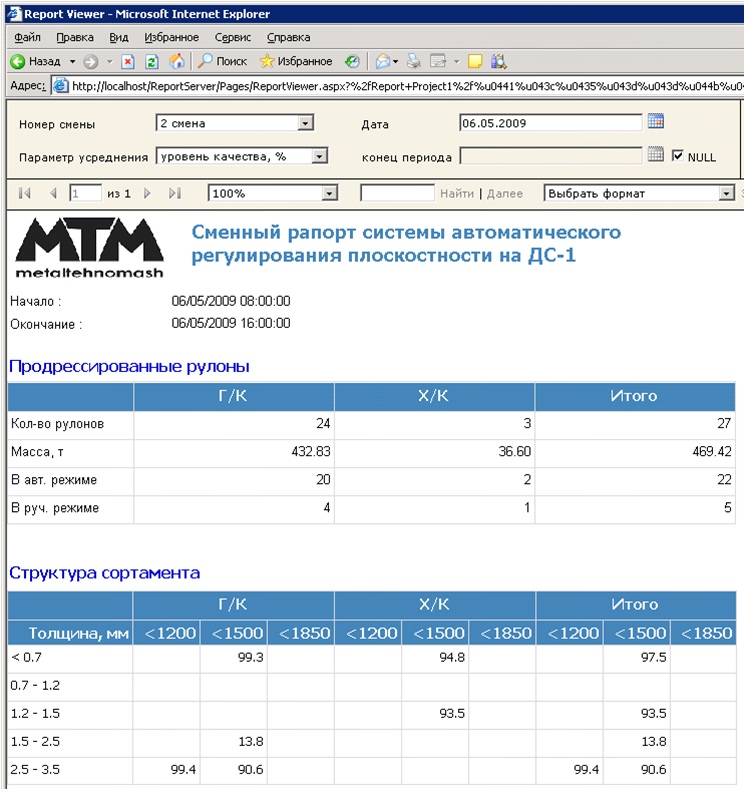
AFC控制程序中子系统和客户端应用程序 界面窗口示例
AFC应用的主要成果
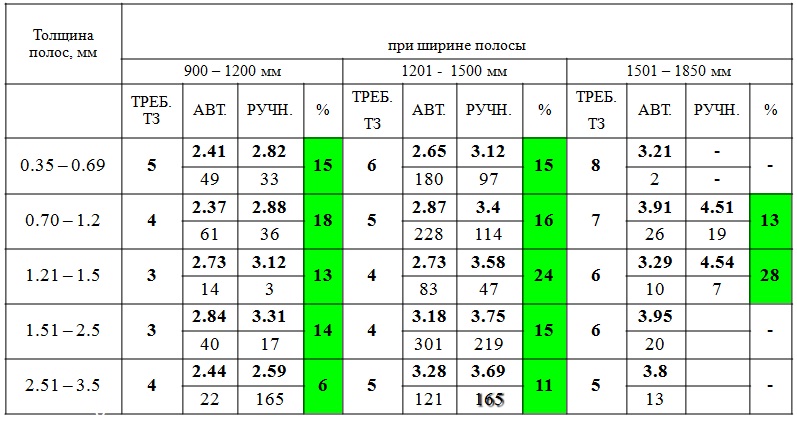
研究在AFC保证值考核试验期间进行,为期 2 个月(2009 年 4—5 月)。
根据 2009 年 4—5 月AFC运行数据的
处理结果,
明确证实了其对产品板形的积极作用。在不同时间、
不同规格的
平整带钢上,以板形波动幅值平均值(浪高)表示的
板形改善幅度
为 10–30%。系统持续的积极作用使因成品板形
不合格造成的
废品减少。
5 月底,系统由客户验收投入使用。