
 Українська
 English
 Deutsch
 Français
 Italiano
 中文
Los defectos en la superficie de las bandas (pegaduras, manchas de adherencia, rayaduras y marcas), así como la pérdida de estabilidad de la bobina (asentamiento bajo su propio peso o formación del defecto «colapso del ojo de la bobina»), están asociados a un estado tensodeformacional de las bobinas irracional durante su bobinado.
Por ello, es una tarea importante perfeccionar y desarrollar nuevos métodos y un sistema informático de cálculo del SSS de las bobinas, que permitan:
- predecir el SSS de las bobinas durante y después del bobinado en el laminador en frío, así como durante el recocido de las bobinas;
- determinar las condiciones óptimas de bobinado y de recocido en hornos de campana con la mínima probabilidad de soldadura de las espiras durante el recocido de las bobinas o de deslizamiento de las espiras en el desbobinado posterior durante la laminación de temple.
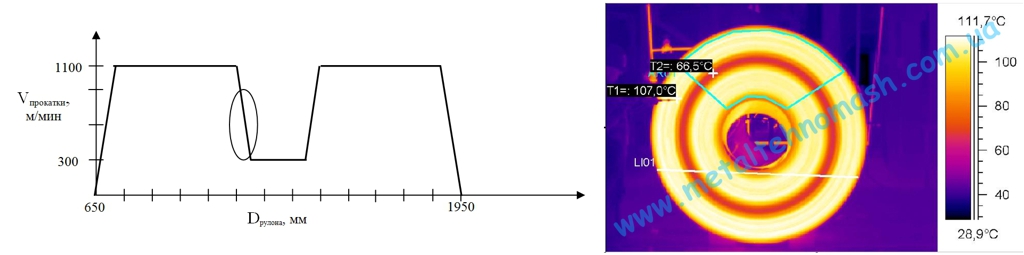
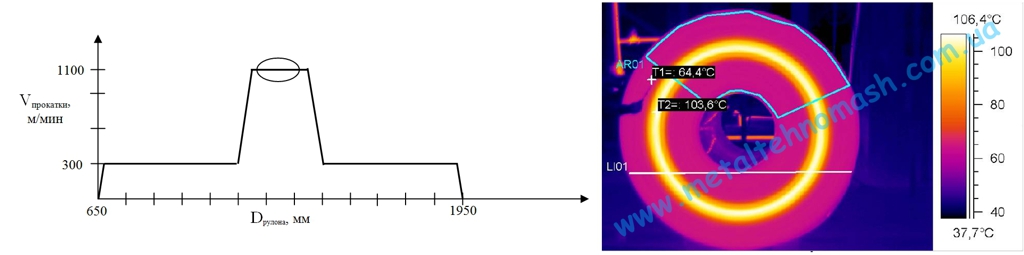
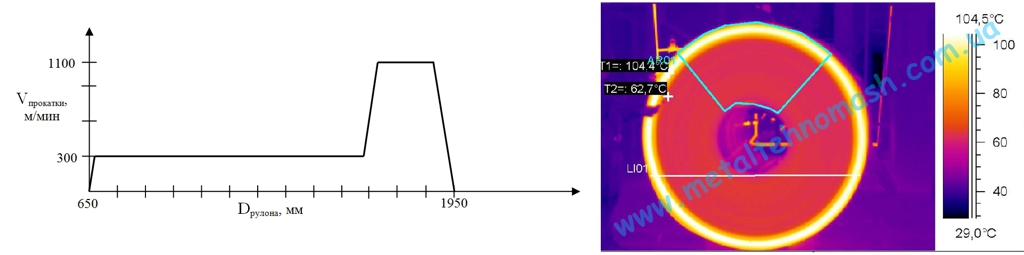
El objetivo del trabajo es desarrollar nuevos elementos de la tecnología de laminación en frío de bandas y de su bobinado en bobinas, teniendo en cuenta las leyes de variación de la temperatura de bobinado, que garanticen la calidad de la superficie de las bandas.
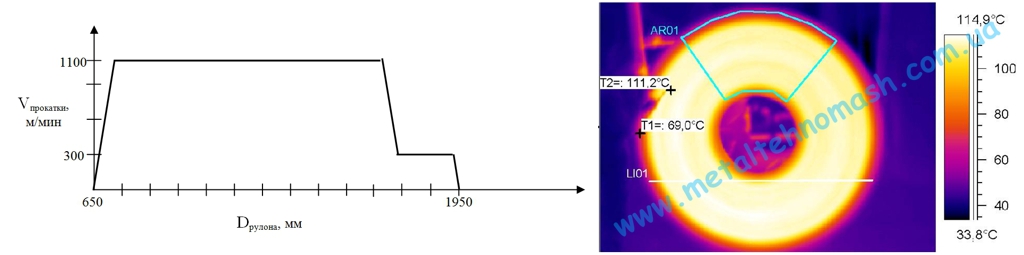

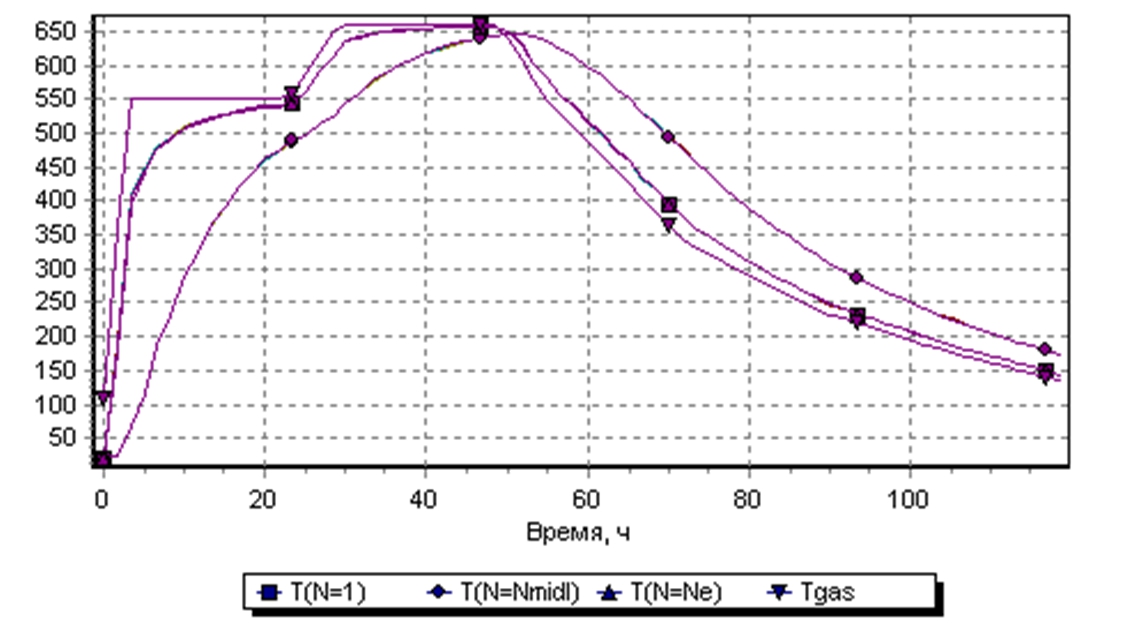
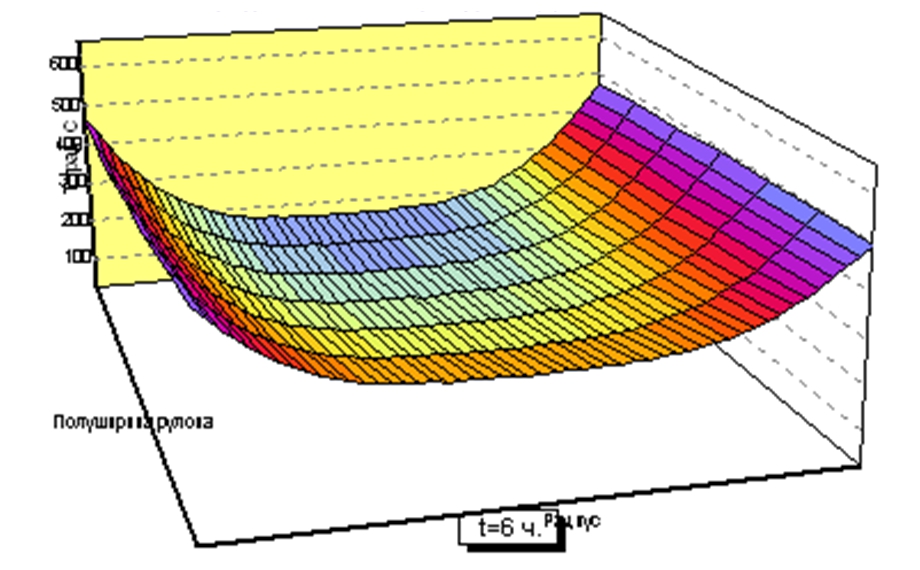

Periodo: 2003 - 2004
Cliente: JSC NLMK
El objetivo del trabajo es perfeccionar la tecnología de laminación en frío, bobinado, recocido y laminación de temple de las bandas a partir de los datos de distribución de la temperatura y la planitud a lo largo y a lo ancho de las bandas, garantizando la calidad de la superficie de las bandas.
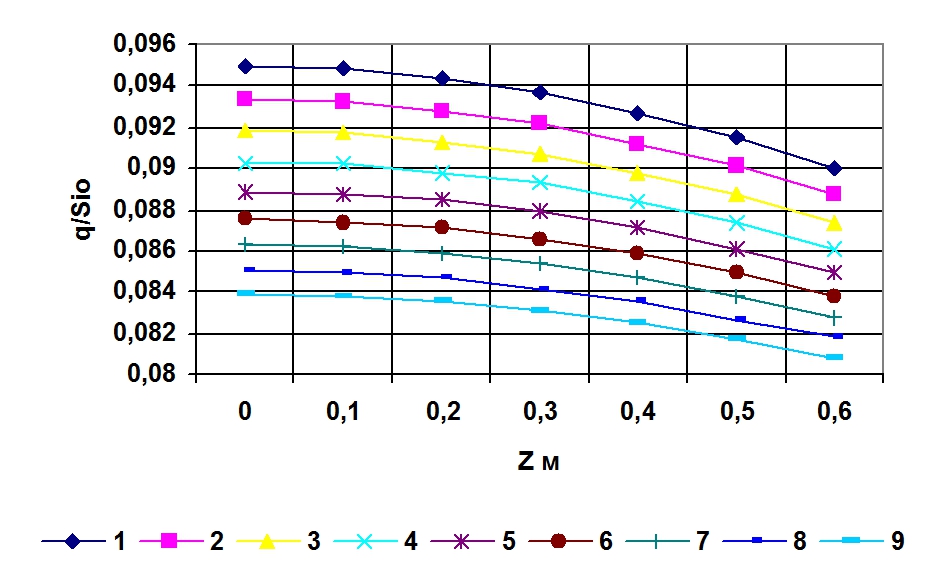

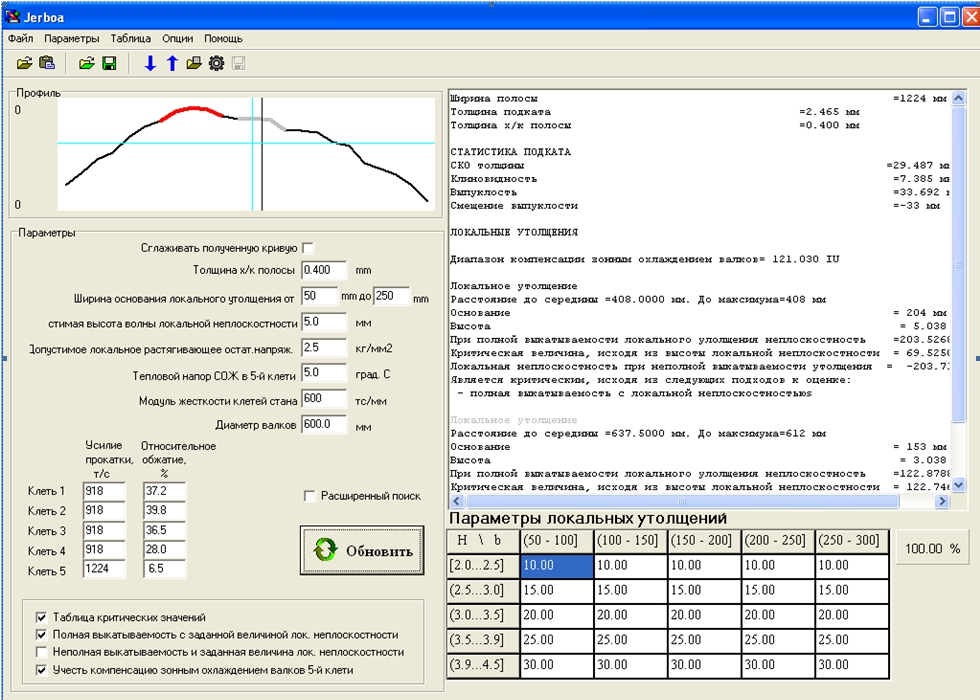

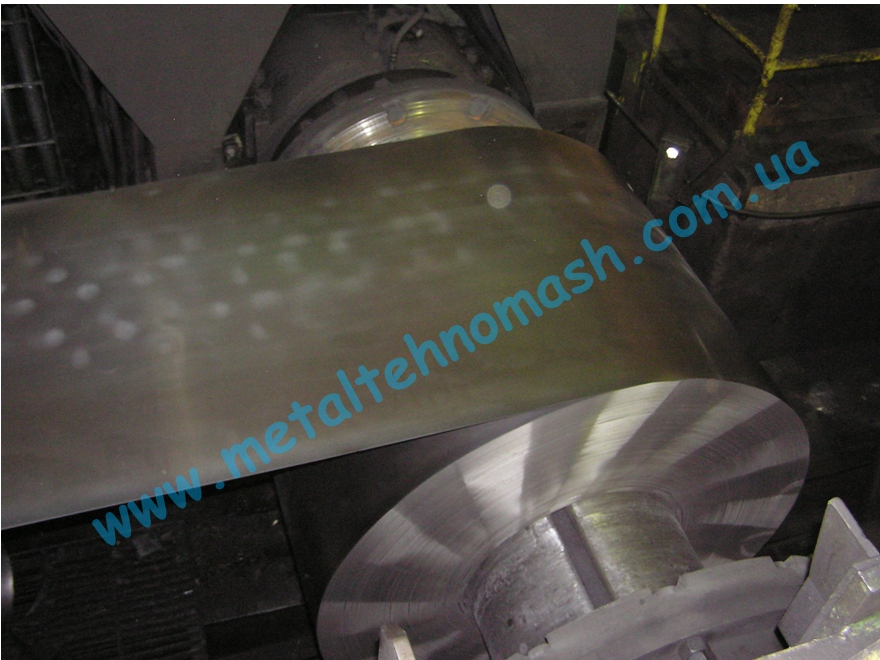
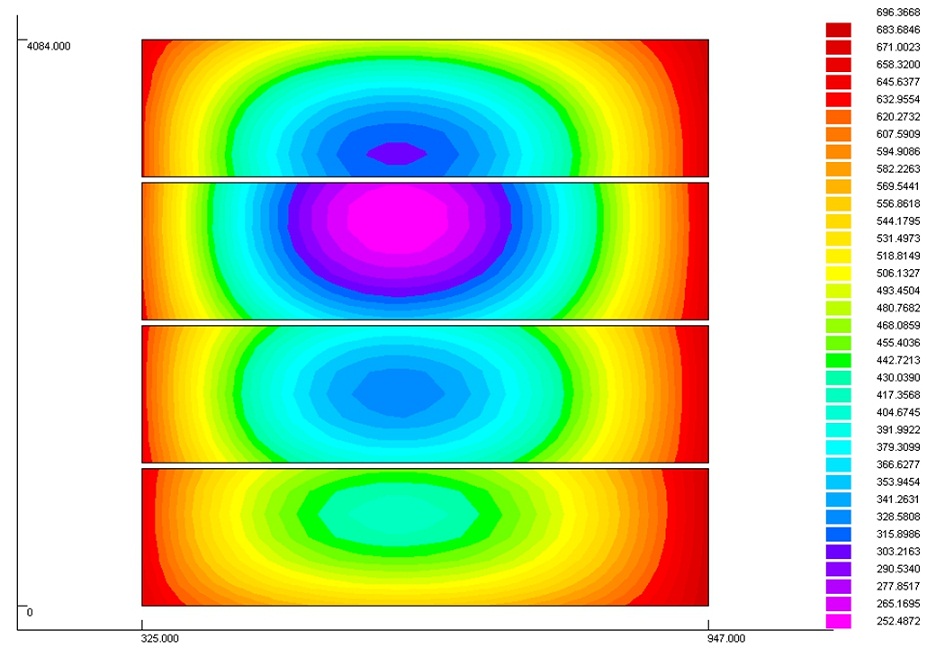
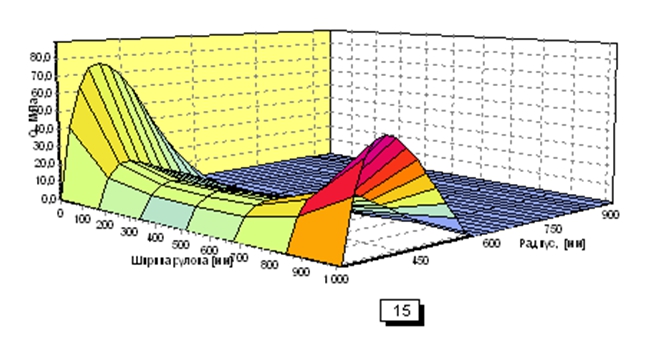
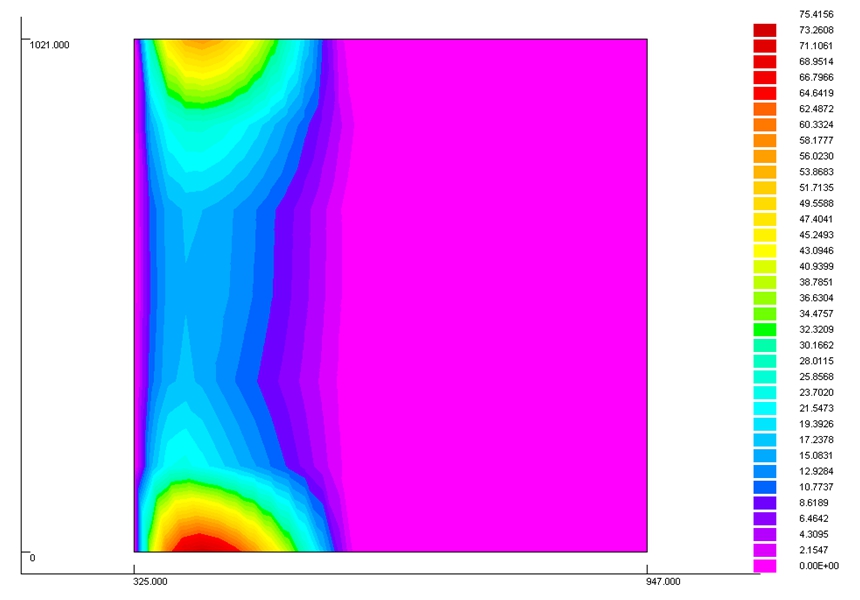
Principales resultados:
- Aumento del 1,5-2,0% del rendimiento de banda laminada del grupo I de calidad superficial;
- Aumento de la productividad del laminador 2030 en un 7% en la laminación de bandas de 0,5-0,6 mm de espesor;
- Reducción en un 25% del rechazo de bandas laminadas en frío por el defecto «pegaduras».
El conjunto de trabajos realizados para mejorar el estado superficial de la banda sirvió de base para soluciones innovadoras del problema descritas en artículos científicos y en la tesis doctoral.